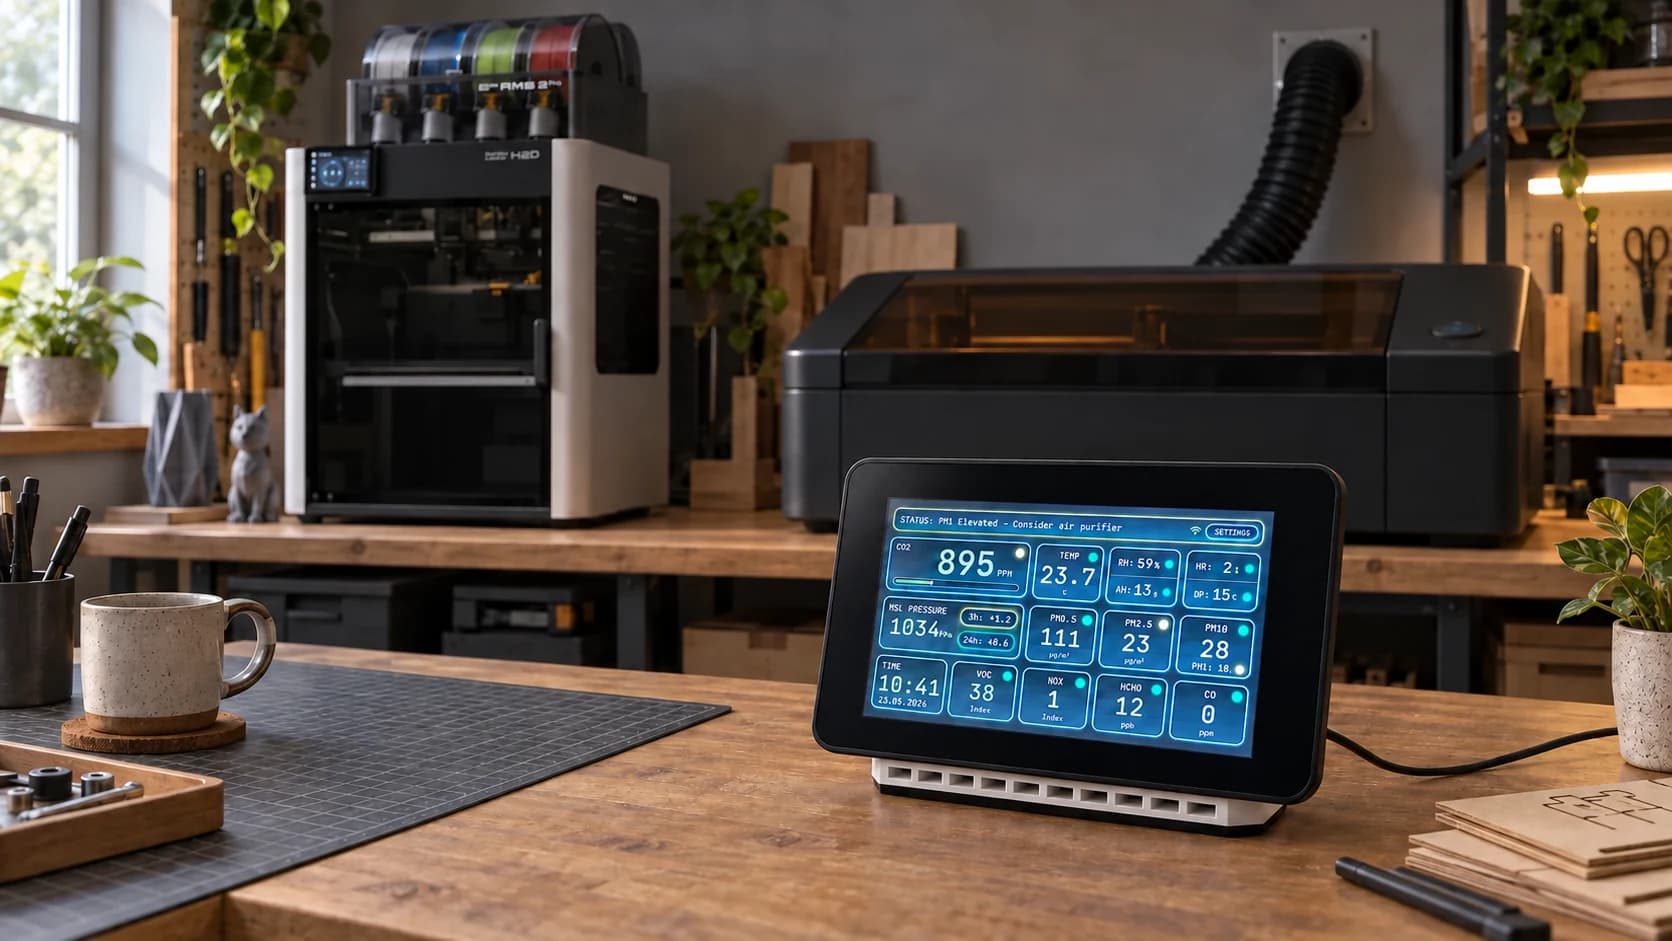
J’ai récemment commandé du contreplaqué d’aulne en Ukraine à bon prix. En le découpant au laser, j’ai vu la valeur de formaldéhyde sur l’écran de mon Aura AQ atteindre 100–110 ppb. Avec le contreplaqué Bambu Lab que j’utilise, elle reste autour de 20–30 ppb, près de ce que je vois habituellement dans la pièce.
Ces valeurs proviennent de mon capteur DFRobot SFA40. Il mesure le formaldéhyde (HCHO) en ppb, parties par milliard : une partie de gaz pour un milliard de parties d’air, en volume. La valeur basse est ma mesure habituelle dans la pièce, pas un seuil de sécurité.
Un bon prix se compare facilement. Ce qu’une plaque libère lorsque le laser la traverse est plus difficile à lire sur une fiche produit.
Le bord découpé est le résultat que l’on peut inspecter. Une partie du matériau retiré à cet endroit est devenue des particules et des gaz dans l’air. L’extraction doit les évacuer avant qu’ils se dispersent dans la pièce. Le moniteur nous aide à voir ce qui lui parvient, dans les limites de ses capteurs.
Le laser traverse aussi la colle
« Contreplaqué d’aulne » renseigne sur le bois, beaucoup moins sur ce qui maintient les couches ensemble. Le contreplaqué est un produit collé, et certaines résines utilisées dans les panneaux de bois contiennent du formaldéhyde. Le laser traverse à la fois les couches et leur adhésif. EPA: Plywood, adhesives and formaldehyde
Il s’agissait d’observations à l’atelier, pas d’essais contrôlés des plaques. Je ne connais pas leurs adhésifs et ne peux donc pas attribuer la hausse à une colle précise.
J’ai constaté un contraste semblable avec d’autres contreplaqués. Les plaques Bambu Lab que j’ai utilisées provoquent des hausses de VOC bien plus faibles que les plaques sans marque achetées en magasin de matériaux. Avec ces dernières, j’ai aussi vu des pics de formaldéhyde. La composition et l’aptitude à la découpe laser méritent une place à côté du prix dans les critères d’achat.
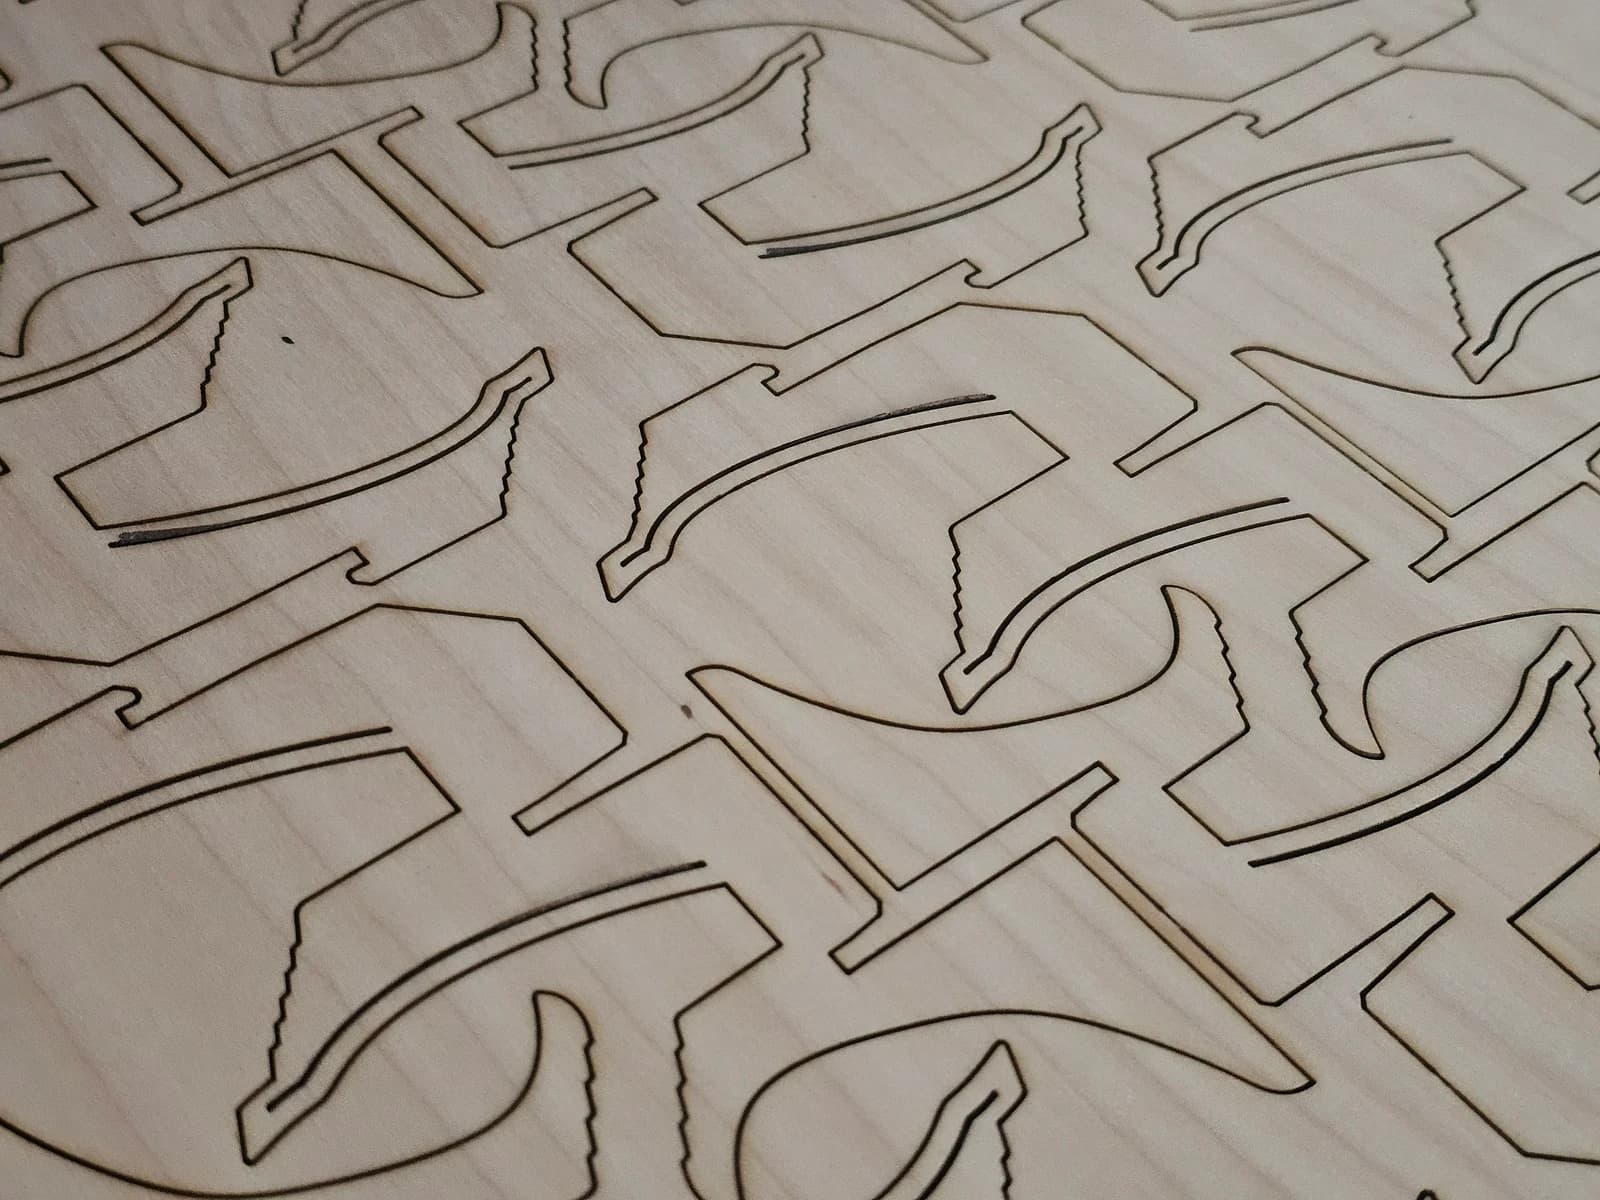
La question dépasse le contreplaqué. Sur la ligne de coupe, le matériau chauffe assez pour se décomposer et être retiré. Une partie rejoint l’air sous forme de gaz et de minuscules particules en suspension. Les VOC, composés organiques volatils, regroupent de nombreuses substances gazeuses ; les valeurs PM décrivent la fraction particulaire. La hausse de l’une n’impose pas une hausse équivalente de l’autre.
Le carton met notre intuition sur les matériaux familiers à l’épreuve. Lors d’un essai avec un laser CO₂ de bureau, il a produit davantage de particules que le bois, le plastique ou le verre testés. Le bois et le carton ont aussi émis des VOC et du monoxyde de carbone. L’extraction a réduit de 61% la concentration massique moyenne de particules mesurée dans la machine, sans les éliminer complètement. Ce pourcentage concerne la chambre étudiée, pas une amélioration garantie dans n’importe quelle pièce. Même ces matériaux courants nécessitaient une extraction efficace. Desktop laser emissions study
Réduire ce qui atteint notre zone respiratoire a son intérêt. Le formaldéhyde peut irriter les yeux, le nez et la gorge. D’autres VOC peuvent provoquer irritation, maux de tête ou nausées selon la substance, la concentration et la durée d’exposition. Une hausse pendant la découpe invite à examiner le matériau et l’extraction. EPA on formaldehyde, EPA on VOC exposure
Le monoxyde de carbone pose un autre problème : il gêne le transport de l’oxygène par le sang. C’est un gaz distinct du CO₂, qui nécessite un capteur de CO dédié ; une mesure de VOC ne le remplace pas. Health Canada on carbon monoxide
Il faut identifier le matériau avant la première coupe. Une plaque transparente n’est pas forcément de l’acrylique : le PVC peut libérer du chlorure d’hydrogène sous le laser et ne doit pas être découpé ainsi. Utilisez un matériau identifié et autorisé pour l’équipement. Le laser ne peut pas vérifier la description du fournisseur à notre place. MIT laser cutter guidance
La courbe calme à côté d’une imprimante PLA
À côté de cela, mon expérience de l’impression 3D semble presque sans histoire. J’imprime surtout du PLA et n’ai pas remarqué sur le moniteur la même réaction que lors de la découpe laser.
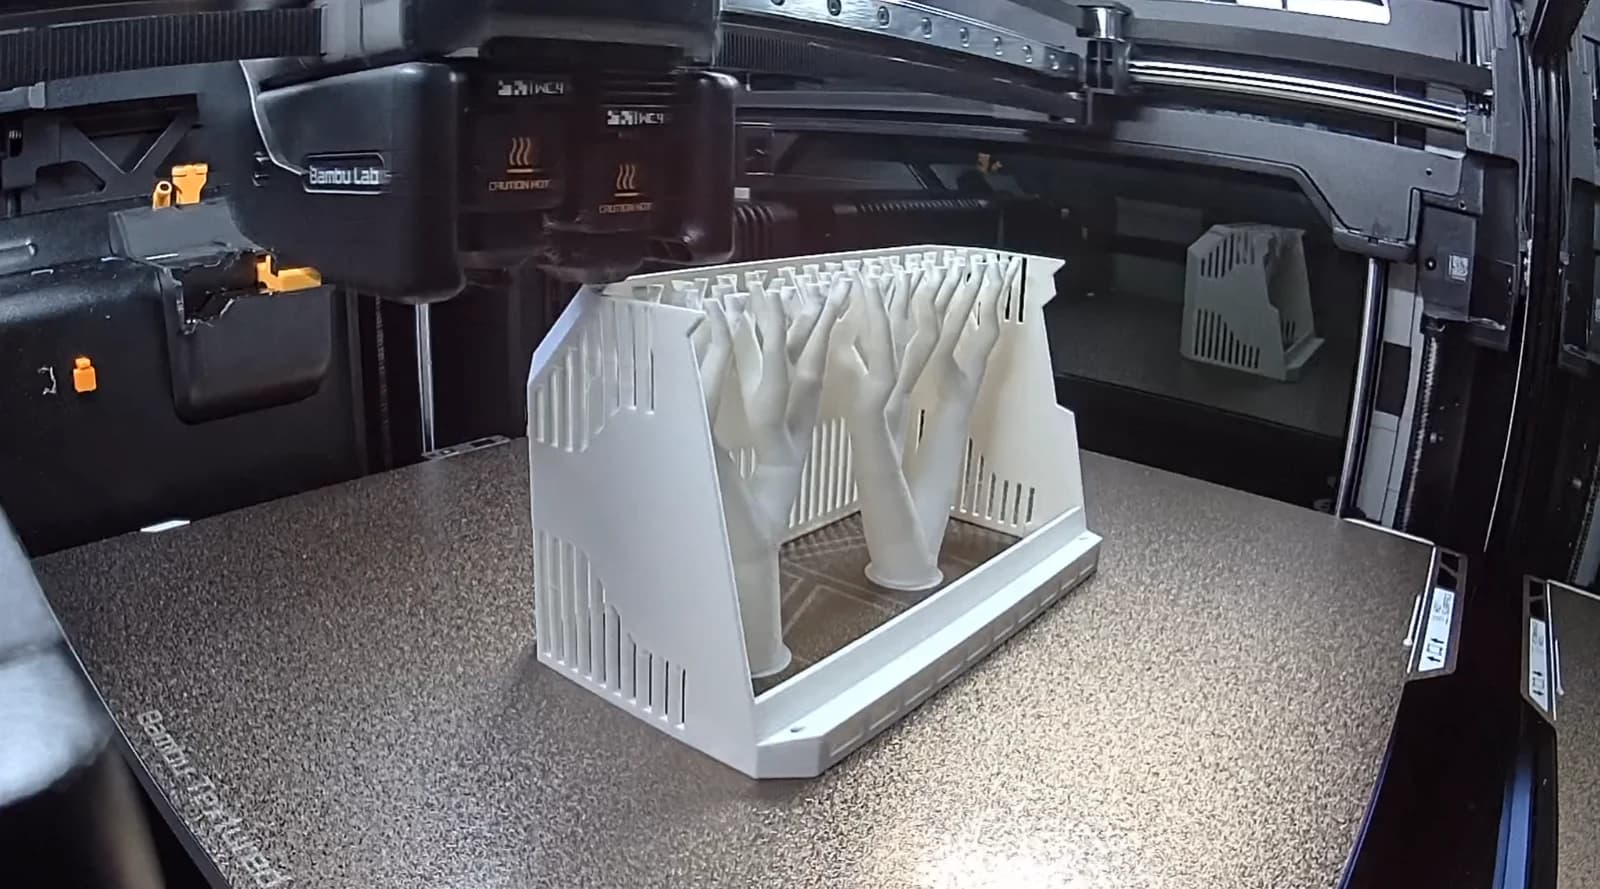
Les résultats concernant le PLA, ou acide polylactique, sont encourageants. Dans une étude comparant plusieurs imprimantes et filaments, les configurations PLA testées émettaient beaucoup moins de particules ultrafines que celles utilisant de l’ABS, un autre plastique d’impression 3D. Les deux émettaient néanmoins des particules et des VOC. Filament printer emissions study
La température de la buse peut changer la situation. Sur une configuration PLA testée, passer de 230 à 240 °C a fortement augmenté la concentration mesurée de particules ultrafines. Pour vos impressions, évitez de chauffer plus que nécessaire et choisissez une température adaptée dans la plage recommandée par le fabricant du filament. Nozzle temperature and particle emissions
Mais cette courbe calme a une autre explication possible. Un capteur PM ne voit pas toutes les particules qu’une imprimante peut produire.
Sur le moniteur, une valeur PM2.5 décrit une masse de particules dans un volume d’air. Ce n’est pas un comptage. Imaginez deux particules sphériques du même matériau, l’une d’un diamètre dix fois supérieur à l’autre : la plus grande a une masse mille fois plus élevée. Une foule de particules minuscules peut donc peu contribuer à la mesure de masse.
La taille détermine aussi si le capteur peut les mesurer. Pour les mesures de masse PM, le SEN66 d’Aura AQ spécifie une plage de tailles commençant à 0,3 micromètre, soit 300 nanomètres. Les particules ultrafines font moins de 100 nanomètres. Elles sont sous cette plage : ce capteur ne peut donc pas compter les particules ultrafines évoquées dans l’étude d’impression. SEN6x datasheet, section 1.2
Ma courbe calme pourrait correspondre à de faibles concentrations parvenant au moniteur, à des particules hors de sa plage de mesure, ou aux deux. Mon observation seule ne permet pas de trancher.
Les particules inhalées peuvent pénétrer profondément dans les poumons, irriter les voies respiratoires et aggraver l’asthme. C’est une raison d’intégrer la ventilation à l’installation, même si l’air paraît clair. EPA on particle pollution
Je reste aussi fidèle aux fabricants de PLA auxquels je fais confiance et évite les alternatives moins chères. Je n’ai pas comparé les mesures de qualité de l’air entre marques de PLA.
La machine s’arrête, l’air continue de circuler
Avec le laser, je vois monter les VOC, parfois le formaldéhyde, et plus modestement les PM. La réaction me semble particulièrement visible lors de la découpe d’acrylique au laser CO₂. La fin de coupe mérite aussi notre attention.
Dans une étude sur la découpe d’acrylique, l’extraction maintenait le méthacrylate de méthyle gazeux près de la plus faible concentration détectable par l’instrument. L’acrylique courant, le PMMA, peut libérer ce composé en se décomposant sous l’effet de la chaleur. L’ouverture du capot libérait pourtant des particules, dont des ultrafines. Acrylic laser-cutting study
On imagine facilement l’enceinte comme une boîte contenant une pièce terminée. Elle contient aussi de l’air. Soulever le capot modifie la façon dont cet air se mélange à celui de la pièce.
Attendre avant d’ouvrir laisse à l’extraction le temps d’évacuer ce qui reste dedans. Aucun délai unique ne convient à toutes les machines, et un moniteur ailleurs dans la pièce ne peut pas indiquer que l’air intérieur de l’enceinte a été suffisamment renouvelé.
L’impression résine prolonge cette idée. La barre atteint 100%, mais le travail se poursuit au poste de lavage. Une pièce mouillée d’alcool isopropylique doit encore sécher ; le solvant qui quitte sa surface passe dans l’air sous forme de vapeur.
Dans une étude suivant le processus d’impression résine, les concentrations totales de VOC les plus élevées ont été mesurées pendant le lavage et le séchage à l’alcool isopropylique, au-dessus de celles de l’impression. Resin-printing workflow study
Prévoyez une extraction adaptée au lavage et au séchage, et refermez les récipients de solvant entre les utilisations. La résine non durcie peut aussi irriter la peau ou provoquer une sensibilisation, une réaction allergique qui se développe après exposition. Suivez les fiches de données de sécurité de la résine et du solvant pour la manipulation et la protection. NIOSH 3D-printing guidance
Évacuer l’air de l’enceinte, laver la pièce et refermer le flacon de solvant font aussi partie de la fin du travail.
Donner aux émissions une sortie
En suivant le matériau jusque dans l’air, on comprend mieux l’extraction. Elle vise à capter les émissions près de leur origine, avant leur dispersion dans l’espace de travail.
Dans une machine fermée, l’air de la pièce entre dans l’enceinte et entraîne les contaminants vers la sortie. Le ventilateur a besoin d’air de remplacement ; ses performances une fois installé dépendent des conduits, des coudes et des filtres. Vérifiez le débit selon la méthode prévue pour le système. Suivez aussi le conduit jusqu’au rejet : l’air évacué ne doit pas rentrer par une fenêtre ou une prise d’air, ni exposer d’autres personnes. HSE guidance on local extraction
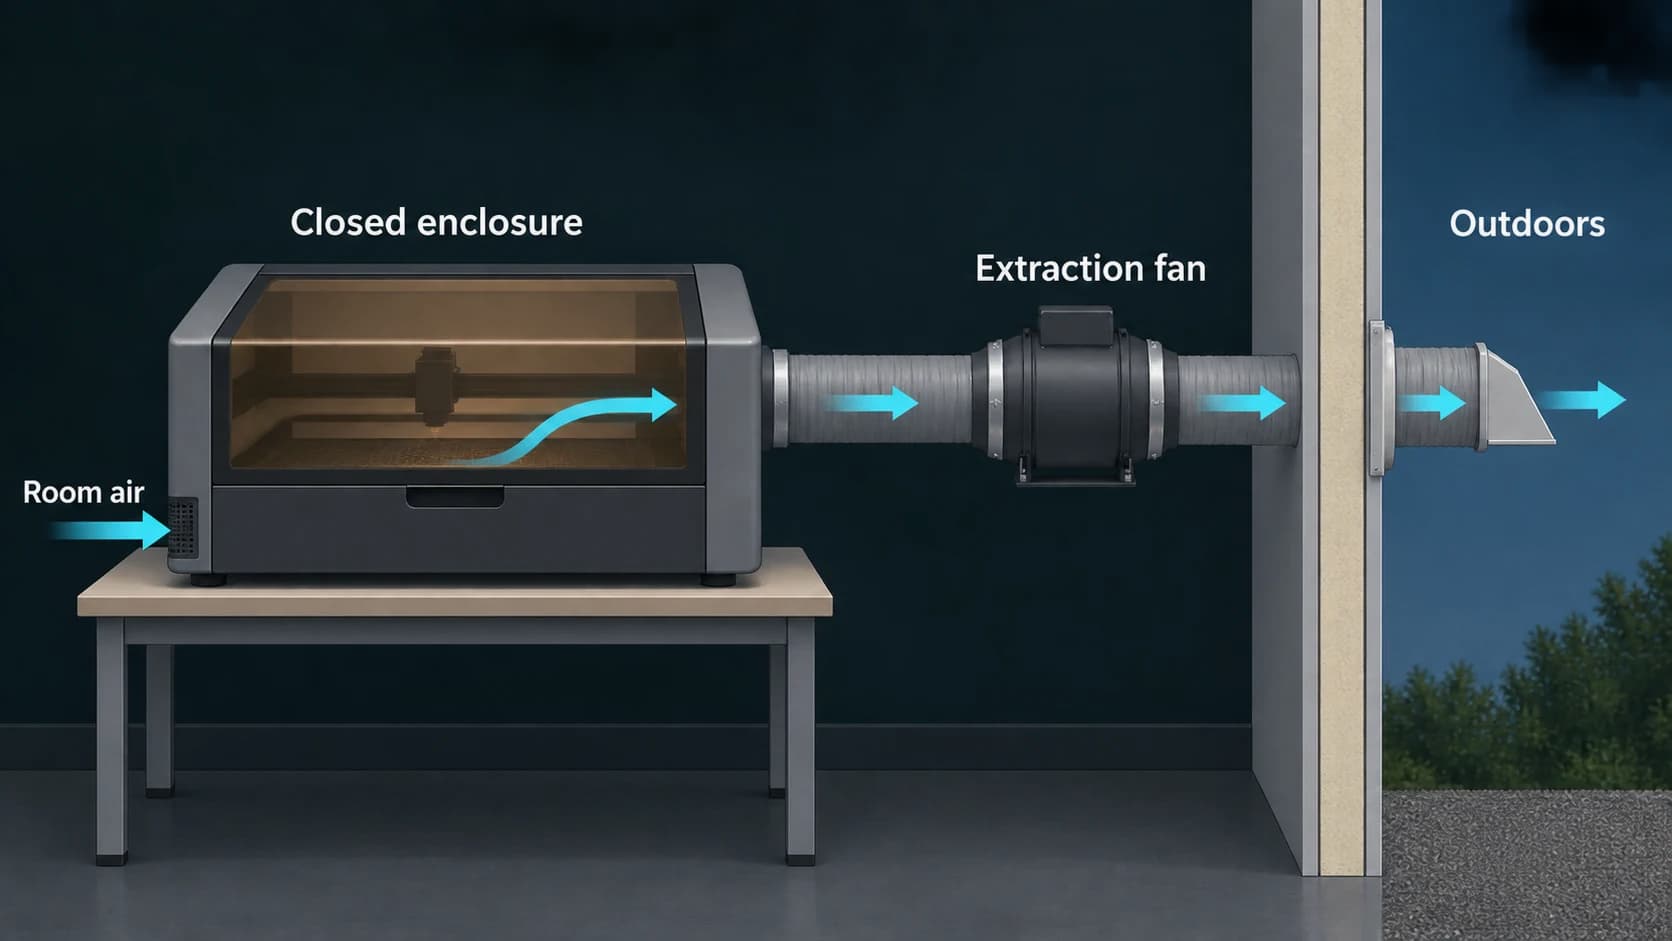
Un ventilateur qui souffle à travers la pièce peut faire passer les émissions devant l’établi. L’extraction à la source cherche à les capter avant cela. La ventilation générale aide au renouvellement de l’air, sans démontrer à elle seule que les émissions de la machine sont captées.
La filtration nous ramène aux minuscules particules que le moniteur peut manquer. Un filtre HEPA peut capter des particules sous 0,3 micromètre ; ce chiffre connu ne décrit pas des trous laissant passer tout ce qui est plus petit. Les molécules d’air bousculent les très petites particules, augmentant leur chance de rencontrer une fibre et d’y rester. C’est la diffusion. Détecter une particule et la capter sont deux tâches différentes : la limite basse d’un capteur ne fixe pas celle d’un filtre. EPA on HEPA filters, EPA filtration research
Les gaz nécessitent des médias filtrants adaptés. Le charbon actif retient certains gaz sur sa grande surface interne par adsorption. Sa capacité est limitée, et tous les composés ne sont pas retenus de la même manière. Le média doit convenir aux contaminants et être remplacé selon les besoins.
Le formaldéhyde invite à regarder au-delà du mot « charbon » sur l’étiquette. Le charbon actif ordinaire n’est pas particulièrement efficace contre lui. Pour le HCHO, recherchez un média dont les performances sont documentées pour ce gaz ; une fine feuille de charbon ne garantit pas son élimination. EPA technical guide to air cleaners
Cela compte surtout si l’extracteur renvoie l’air dans la pièce. Tout ce qu’il n’élimine pas revient avec cet air. Vérifiez ce que le système complet est conçu pour traiter et assurez son entretien ; « HEPA et charbon » ne suffit pas à établir son adéquation à un procédé précis de découpe ou d’impression. HSE review of recirculating extraction
Lire la courbe avec le déroulement du travail
Avec le contreplaqué, la hausse du HCHO apparaissait pendant la découpe. Pour étudier un tel changement, commencez par ce qui se passait dans la pièce.
Gardez le moniteur à un emplacement constant dans votre zone de travail. Notez le matériau, les réglages, les heures de début et de fin, ainsi que l’ouverture de l’enceinte. Pour la résine, ajoutez lavage et séchage. Un moniteur dans la machine ou dans un courant d’air frais décrit d’autres conditions qu’un appareil près de l’établi. Guide de placement du moniteur
Cherchez les moments où les variations se répètent. Une hausse pendant la coupe invite à vérifier le captage en fonctionnement ; une hausse à l’ouverture oriente vers la procédure d’évacuation préalable. Ces schémas donnent des questions à examiner avec le fournisseur. Observez avec l’extraction et les autres protections actives, et surveillez toujours un laser en marche. MIT laser cutter guidance
Le sens des chiffres compte aussi. Un VOC Index de 100 correspond au fond appris par le capteur, pas à 100 ppb d’un gaz précis. Il n’identifie pas les substances et sa référence s’adapte. Une valeur familière pendant une exposition prolongée ne prouve donc pas le retour aux conditions initiales. Sensirion's VOC Index explanation
Pour le HCHO, Sensirion donne au SFA40 une précision typique de ±20 ppb ou ±20% de la valeur, selon le plus grand des deux, pour du formaldéhyde dans un air par ailleurs propre et dans des conditions d’essai définies. Les mesures du contreplaqué sont utiles, mais ne permettent pas d’établir un rapport exact entre les émissions des plaques. SFA40 datasheet, section 1.1
Le CO₂ renseigne sur la ventilation lorsque les personnes en sont la source principale. Mais un solvant peut s’évaporer sans hausse correspondante du CO₂. HSE on CO₂ monitoring
Aura AQ peut compléter ce relevé avec les PM, le VOC Index et le CO₂ de la pièce, ainsi que le HCHO grâce au capteur optionnel. Identifier les mélanges gazeux ou compter les particules ultrafines demande des instruments adaptés. Les seules mesures de la pièce ne permettent pas d’établir que l’atelier est sûr.
Continuer à fabriquer
Cela ne signifie pas renoncer à la découpe laser chez soi, et encore moins à l’impression 3D. Il faut accorder aux matériaux, à l’extraction et à la ventilation autant d’attention qu’à la machine. Le lieu doit convenir au procédé, les filtres demandent de l’entretien, et l’équipement doit rester utilisé et surveillé selon les consignes du fabricant.
Avec le contreplaqué d’aulne, j’ai obtenu un prix intéressant et une valeur de HCHO pendant la découpe bien plus élevée qu’avec les plaques Bambu Lab. Je n’en sais pas encore assez pour expliquer cet écart. Mais, pour mon prochain achat, j’ai des questions utiles au-delà du prix et de l’essence : qu’est-ce qui lie les couches, est-ce prévu pour le laser, et l’extraction peut-elle gérer le travail ?
Nous réfléchissons beaucoup aux objets que nous fabriquons. L’air autour d’eux mérite une part de cette attention.