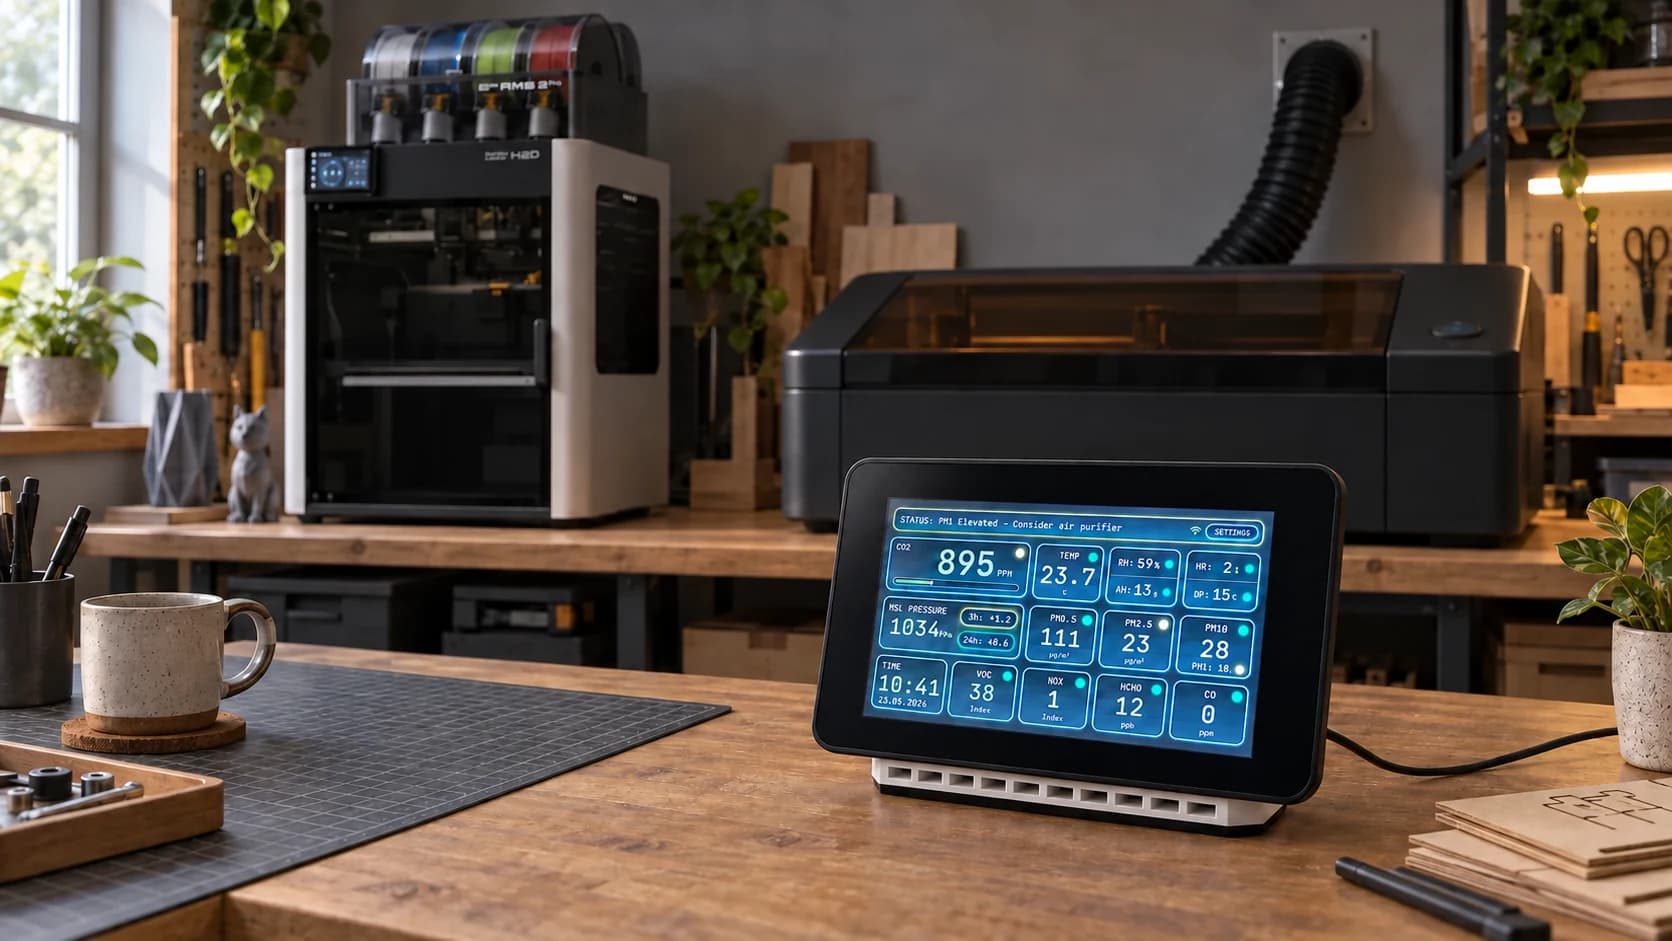
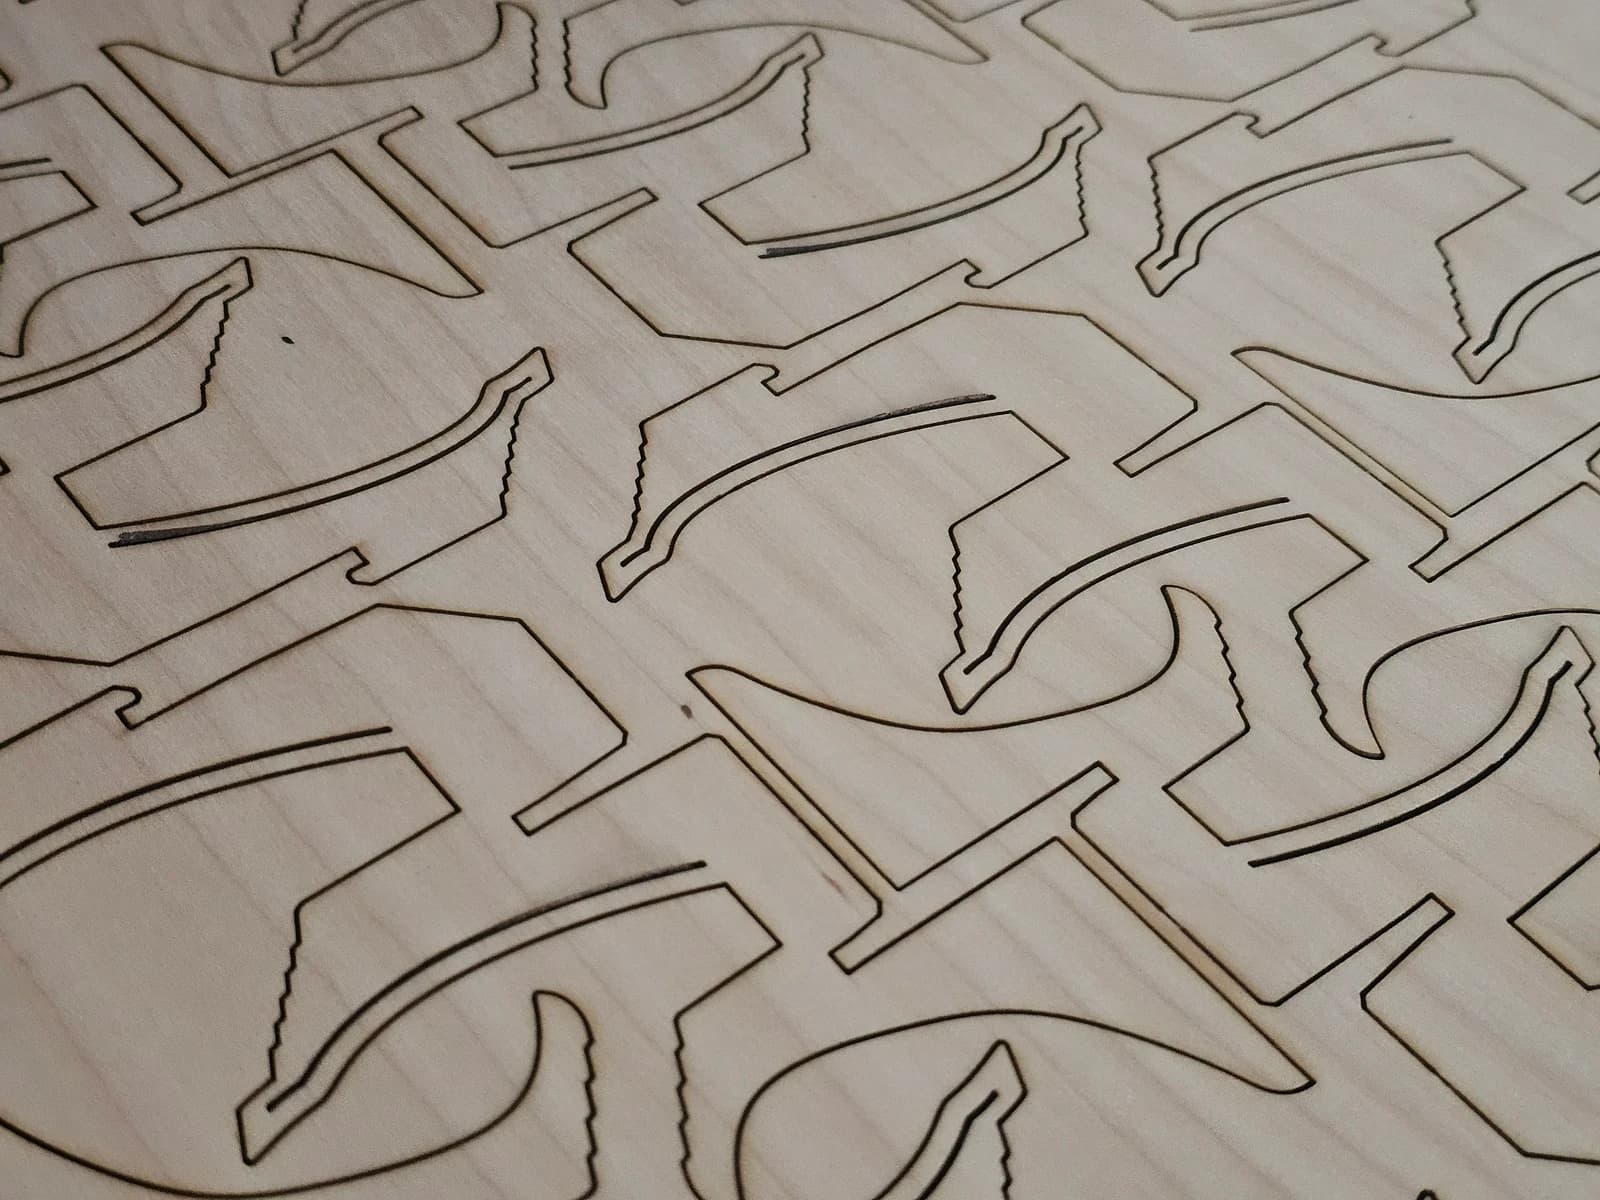
Recentemente encomendei compensado de amieiro da Ucrânia por um bom preço. Ao cortá-lo a laser, a leitura de formaldeído na tela do meu Aura AQ subiu para 100–110 ppb. Com o compensado da Bambu Lab que uso, ela fica em torno de 20–30 ppb, perto do que costumo ver no ambiente.
As leituras vieram do meu sensor DFRobot SFA40. Ele mede formaldeído (HCHO) em ppb, partes por bilhão: uma parte de gás para um bilhão de partes de ar, em volume. O valor menor é minha leitura habitual no ambiente, não um limite de segurança.
É fácil comparar um bom preço. O que uma chapa libera quando o laser a atravessa é mais difícil de descobrir no anúncio do produto.
A borda cortada é o resultado que podemos inspecionar. Parte do material retirado dali virou partículas e gases no ar. A exaustão precisa removê-los antes que se espalhem pelo ambiente. O monitor nos ajuda a perceber o que chega até ele, dentro dos limites dos sensores.
O laser também atravessa a cola
“Compensado de amieiro” diz algo sobre a madeira, mas muito menos sobre o que mantém as camadas unidas. O compensado é um produto colado, e algumas resinas usadas em painéis de madeira contêm formaldeído. O laser atravessa as camadas e o adesivo juntos. EPA: Plywood, adhesives and formaldehyde
Essas foram observações na oficina, não testes controlados das chapas. Não sei quais adesivos elas contêm, então não posso atribuir o aumento a uma cola específica.
Vi um contraste parecido com outros compensados. As chapas Bambu Lab que usei provocam aumentos de VOC bem menores que os compensados sem marca de lojas de materiais de construção. Com essas chapas sem marca, também vi picos na leitura de formaldeído. Composição e adequação ao corte a laser merecem um lugar ao lado do preço na lista de compras.
A questão vai além do compensado. Na linha de corte, o material é aquecido o suficiente para se decompor e ser removido. Parte entra no ar como gases e pequenas partículas suspensas. VOCs, compostos orgânicos voláteis, são um grupo amplo de substâncias gasosas; as leituras de PM descrevem a parte formada por partículas. Aumento em uma não exige aumento equivalente na outra.
O papelão põe à prova nossa intuição sobre materiais familiares. Em um experimento com um laser CO₂ de bancada, produziu concentrações de partículas maiores que a madeira, o plástico e o vidro testados. Madeira e papelão também liberaram VOCs e monóxido de carbono. A exaustão reduziu em 61% a concentração média de massa de partículas medida dentro da máquina, sem removê-las por completo. Essa porcentagem descreve a câmara estudada, não uma melhoria prometida em qualquer ambiente. Mesmo esses materiais comuns precisaram de exaustão eficaz. Desktop laser emissions study
Há motivos para reduzir o que chega ao ar que respiramos. O formaldeído pode irritar olhos, nariz e garganta. Outros VOCs podem causar irritação, dor de cabeça ou náusea, dependendo da substância, concentração e duração da exposição. Um aumento durante o corte é motivo para investigar material e exaustão. EPA on formaldehyde, EPA on VOC exposure
O monóxido de carbono traz outro problema: prejudica a capacidade do sangue de transportar oxigênio. É um gás diferente do CO₂ e exige um sensor específico de CO; uma leitura de VOC não o substitui. Health Canada on carbon monoxide
É preciso identificar o material antes do primeiro corte. Uma chapa transparente, por exemplo, não é necessariamente acrílico: o PVC pode liberar cloreto de hidrogênio ao ser processado a laser e não deve ser cortado dessa forma. Use material identificado e aprovado para o equipamento. O laser não consegue conferir a descrição do fornecedor por nós. MIT laser cutter guidance
O gráfico tranquilo ao lado de uma impressora de PLA
Diante disso, minha experiência com impressão 3D parece quase sem acontecimentos. Imprimo principalmente PLA e não notei no monitor a mesma resposta que vejo durante o corte a laser.
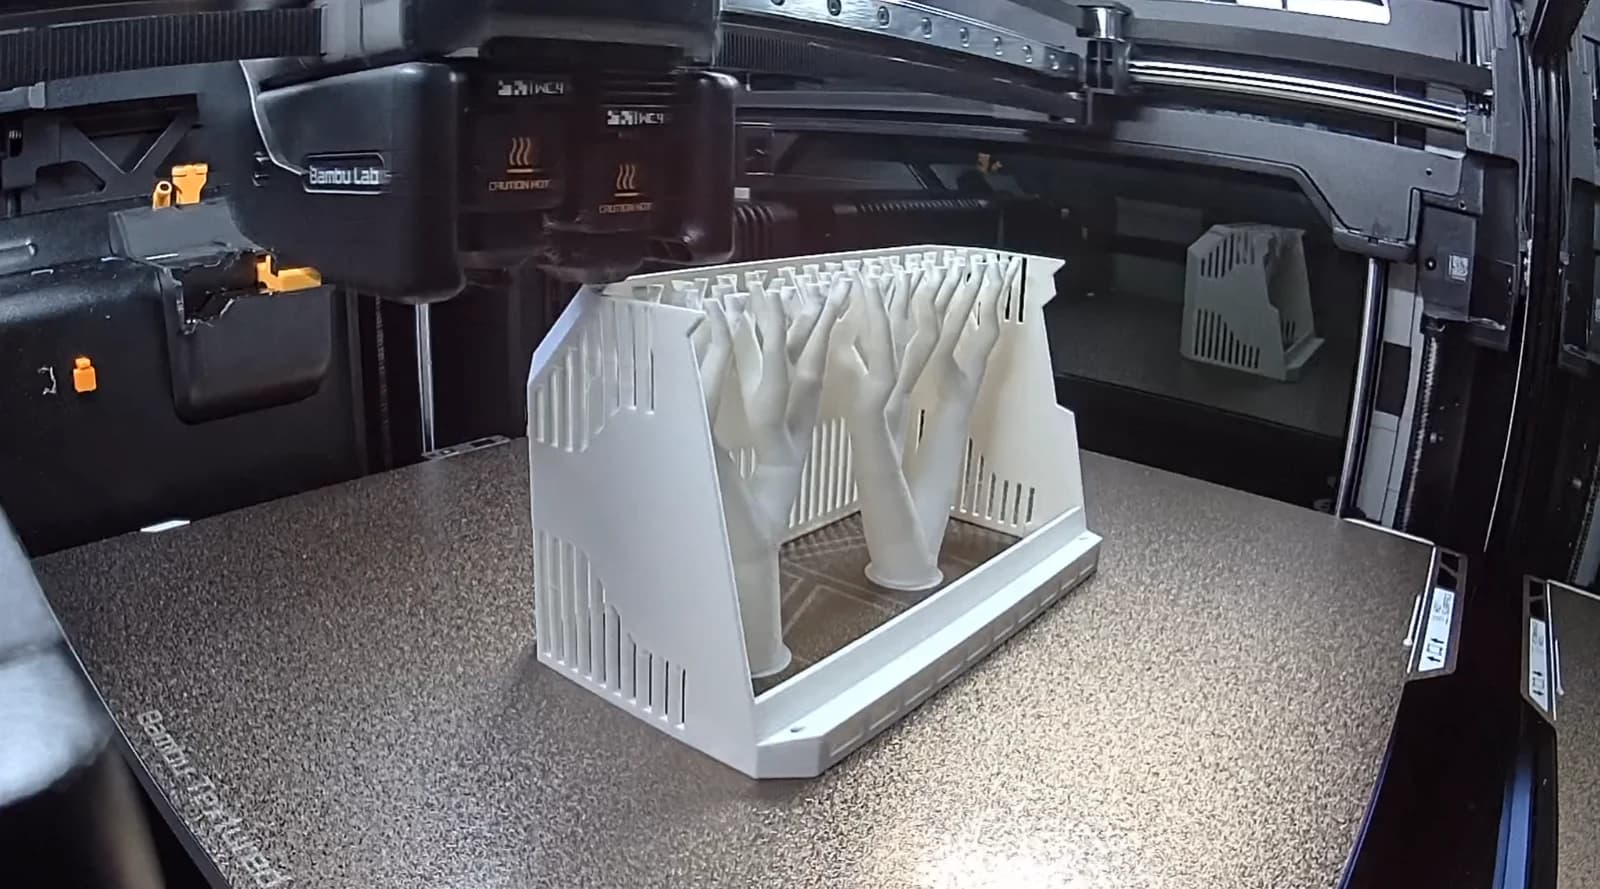
Há resultados animadores para o PLA, ou ácido polilático. Em um estudo com várias impressoras e filamentos, as configurações de PLA testadas emitiram muito menos partículas ultrafinas que as que usavam ABS, outro plástico de impressão 3D. Ambas ainda liberavam partículas e VOCs. Filament printer emissions study
A temperatura do bico pode mudar esse quadro. Em uma configuração de PLA testada, subir de 230 para 240 °C causou um aumento acentuado na concentração medida de partículas ultrafinas. Evite calor desnecessário e escolha uma temperatura adequada dentro da faixa recomendada pelo fabricante do filamento. Nozzle temperature and particle emissions
Mas esse gráfico tranquilo tem outra explicação possível. Um sensor de PM não enxerga todas as partículas que uma impressora pode produzir.
No monitor, uma leitura de PM2.5 descreve a massa de partículas em um volume de ar. Não é uma contagem. Imagine duas partículas esféricas do mesmo material, uma com diâmetro dez vezes maior: a maior tem mil vezes mais massa. Muitas partículas minúsculas podem contribuir pouco para a leitura de massa.
O tamanho também determina se o sensor consegue medi-las. Para as leituras de massa de PM, o SEN66 usado no Aura AQ especifica uma faixa de tamanhos que começa em 0,3 micrômetro, ou 300 nanômetros. Partículas ultrafinas são menores que 100 nanômetros. Ficam abaixo dessa faixa, então o sensor não pode contar as partículas ultrafinas discutidas no estudo de impressão. SEN6x datasheet, section 1.2
Meu gráfico tranquilo pode refletir baixas concentrações chegando ao monitor, partículas fora de sua faixa de medição ou as duas coisas. Minha observação, sozinha, não permite distingui-las.
Partículas inaladas podem penetrar profundamente nos pulmões, irritar as vias respiratórias e agravar a asma. É um motivo para incluir ventilação na instalação de impressão mesmo quando o ar parece limpo. EPA on particle pollution
Também prefiro fabricantes de PLA em que confio e evito alternativas mais baratas. Não comparei leituras de qualidade do ar entre marcas de PLA.
A máquina para, o ar continua se movendo
Com o laser, vejo aumentos de VOC, às vezes uma leitura mais alta de formaldeído e um aumento menor de PM. A resposta parece especialmente perceptível quando o laser CO₂ corta acrílico. O fim do corte é outro momento que merece atenção.
Em um estudo de corte de acrílico, a exaustão manteve o metacrilato de metila gasoso perto da menor concentração detectável pelo instrumento. O acrílico comum, PMMA, pode liberar esse composto ao se decompor com o calor. Ainda assim, abrir a tampa liberou partículas, inclusive ultrafinas. Acrylic laser-cutting study
É fácil pensar no gabinete como uma caixa contendo uma peça pronta. Ele também contém ar. Levantar a tampa muda a forma como esse ar se mistura ao do ambiente.
Esperar antes de abrir dá à exaustão tempo para remover o que ficou dentro. Não existe um único intervalo adequado a todas as máquinas, e um monitor em outro ponto do ambiente não pode dizer que o ar interno já foi suficientemente renovado.
A impressão em resina leva essa ideia adiante. A barra chega a 100%, mas o trabalho continua na estação de lavagem. Uma peça molhada com álcool isopropílico ainda precisa secar, e o solvente que sai da superfície entra no ar como vapor.
Em um estudo que acompanhou o processo de impressão em resina, as maiores concentrações totais de VOC foram medidas na lavagem e secagem com álcool isopropílico, acima das registradas durante a impressão. Resin-printing workflow study
Providencie exaustão adequada também na área de lavagem e secagem e feche os recipientes de solvente entre usos. A resina não curada pode irritar a pele ou causar sensibilização, uma resposta alérgica que se desenvolve após a exposição. Siga as fichas de segurança da resina e do solvente para manuseio e proteção. NIOSH 3D-printing guidance
Evacuar o ar do gabinete, lavar a peça e fechar a garrafa de solvente também fazem parte de terminar o trabalho.
Dê às emissões um caminho para fora
Ao acompanhar o material até o ar, fica mais fácil entender a exaustão. O objetivo é capturar as emissões perto de onde surgem, antes que se espalhem pelo espaço de trabalho.
Em uma máquina fechada, o ar do ambiente entra no gabinete e leva os contaminantes até a saída. O ventilador precisa de ar de reposição, e seu desempenho instalado depende de dutos, curvas e filtros. Verifique o fluxo pelo método especificado para o sistema. Siga o duto até a descarga: o ar expelido não deve voltar por uma janela ou entrada de ar nem expor outras pessoas. HSE guidance on local extraction
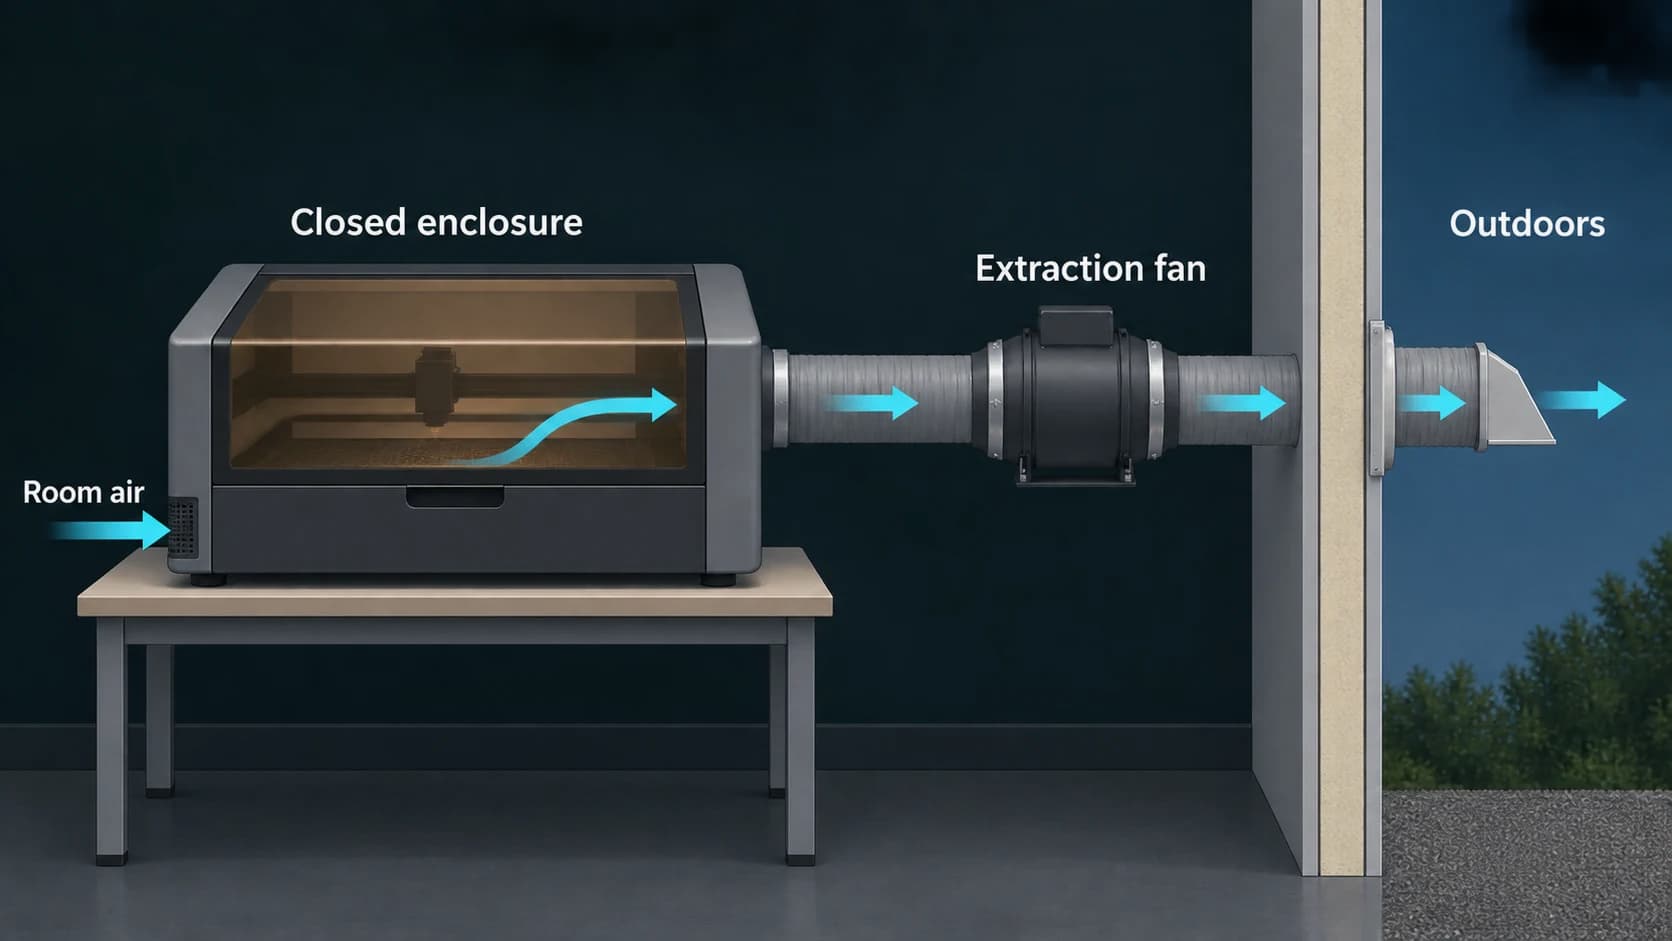
Um ventilador soprando pelo ambiente pode levar as emissões diante da bancada. A exaustão na fonte tenta capturá-las antes disso. A ventilação geral ajuda a renovar o ar, mas sozinha não demonstra que as emissões da máquina estão sendo capturadas.
A filtragem nos leva de volta às partículas minúsculas que o monitor pode não perceber. Um filtro HEPA pode capturar partículas abaixo de 0,3 micrômetro; esse valor conhecido não representa furos pelos quais tudo menor escapa. Moléculas de ar empurram as partículas muito pequenas, aumentando a chance de encontrarem uma fibra e ficarem presas. Isso é difusão. Detectar uma partícula e capturá-la são tarefas diferentes: o limite inferior de medição de um sensor não define o limite de captura de um filtro. EPA on HEPA filters, EPA filtration research
Gases precisam de meios filtrantes adequados. O carvão ativado retém alguns gases em sua grande superfície interna por adsorção. Sua capacidade é limitada, e os compostos são retidos de formas diferentes. O meio precisa ser adequado aos contaminantes e substituído conforme necessário.
O formaldeído é um motivo para olhar além da palavra “carvão” na etiqueta. O carvão ativado comum não é especialmente eficaz contra ele. Para HCHO, procure meios com desempenho documentado para esse gás; uma fina manta de carvão, sozinha, não garante a remoção. EPA technical guide to air cleaners
Isso importa principalmente quando o exaustor devolve o ar ao ambiente. Tudo que ele não remove volta com esse ar. Confira o que o sistema completo foi projetado para controlar e mantenha a manutenção em dia; “HEPA e carvão” não comprova, por si só, que ele atende a um processo específico de corte ou impressão. HSE review of recirculating extraction
Leia o gráfico junto com o trabalho
Com o compensado, a leitura mais alta de HCHO surgiu durante o corte. Para investigar uma mudança assim, comece pelo que estava acontecendo no ambiente.
Mantenha o monitor em uma posição constante onde trabalha. Anote material, configurações, horários de início e fim e quando o gabinete é aberto. Para resina, inclua lavagem e secagem. Um monitor dentro da máquina ou em uma corrente de ar fresco descreve condições diferentes de um ao lado da bancada. Guia de posicionamento do monitor
Procure padrões de tempo que se repetem. Uma alta durante o corte é motivo para verificar a captura em funcionamento; uma alta ao abrir aponta para o procedimento de evacuação prévia. Esses padrões trazem perguntas para investigar com o fornecedor. Observe com a exaustão e os demais controles funcionando e supervisione o laser enquanto estiver em operação. MIT laser cutter guidance
O significado dos números também importa. Um VOC Index de 100 representa o nível de fundo aprendido pelo sensor, não 100 ppb de um gás específico. Ele não identifica substâncias individuais e sua referência se adapta. Um valor familiar durante uma exposição prolongada, portanto, não prova que as condições iniciais voltaram. Sensirion's VOC Index explanation
Para HCHO, a Sensirion especifica precisão típica do SFA40 de ±20 ppb ou ±20% da leitura, o que for maior, para formaldeído em ar sem outros contaminantes e sob condições de ensaio definidas. As leituras do compensado são observações úteis, mas não estabelecem uma proporção exata entre as emissões das chapas. SFA40 datasheet, section 1.1
O CO₂ dá contexto sobre ventilação quando as pessoas são sua principal fonte, mas um solvente pode evaporar sem uma alta correspondente de CO₂. HSE on CO₂ monitoring
O Aura AQ pode apoiar esse registro com leituras ambientais de PM, VOC Index e CO₂, além de HCHO pelo sensor opcional. Identificar misturas gasosas ou contar partículas ultrafinas exige instrumentos adequados. As leituras do ambiente, sozinhas, não permitem estabelecer que a oficina seja segura.
Continue criando
Isso não significa abandonar o corte a laser em casa, muito menos a impressão 3D. Significa dar a materiais, exaustão e ventilação a mesma atenção dada à máquina. O espaço precisa comportar o processo, os filtros precisam de manutenção e o equipamento continua exigindo uso e supervisão conforme o fabricante.
Com o compensado de amieiro, consegui um preço atraente e uma leitura de HCHO durante o corte muito maior que com as chapas Bambu Lab. Ainda não sei o suficiente para explicar a diferença. Mas, na próxima compra, terei perguntas úteis além do preço e da madeira: o que une as camadas, o material é destinado ao laser e a exaustão dá conta do trabalho?
Pensamos muito nos objetos que criamos. O ar ao redor deles merece parte dessa atenção.