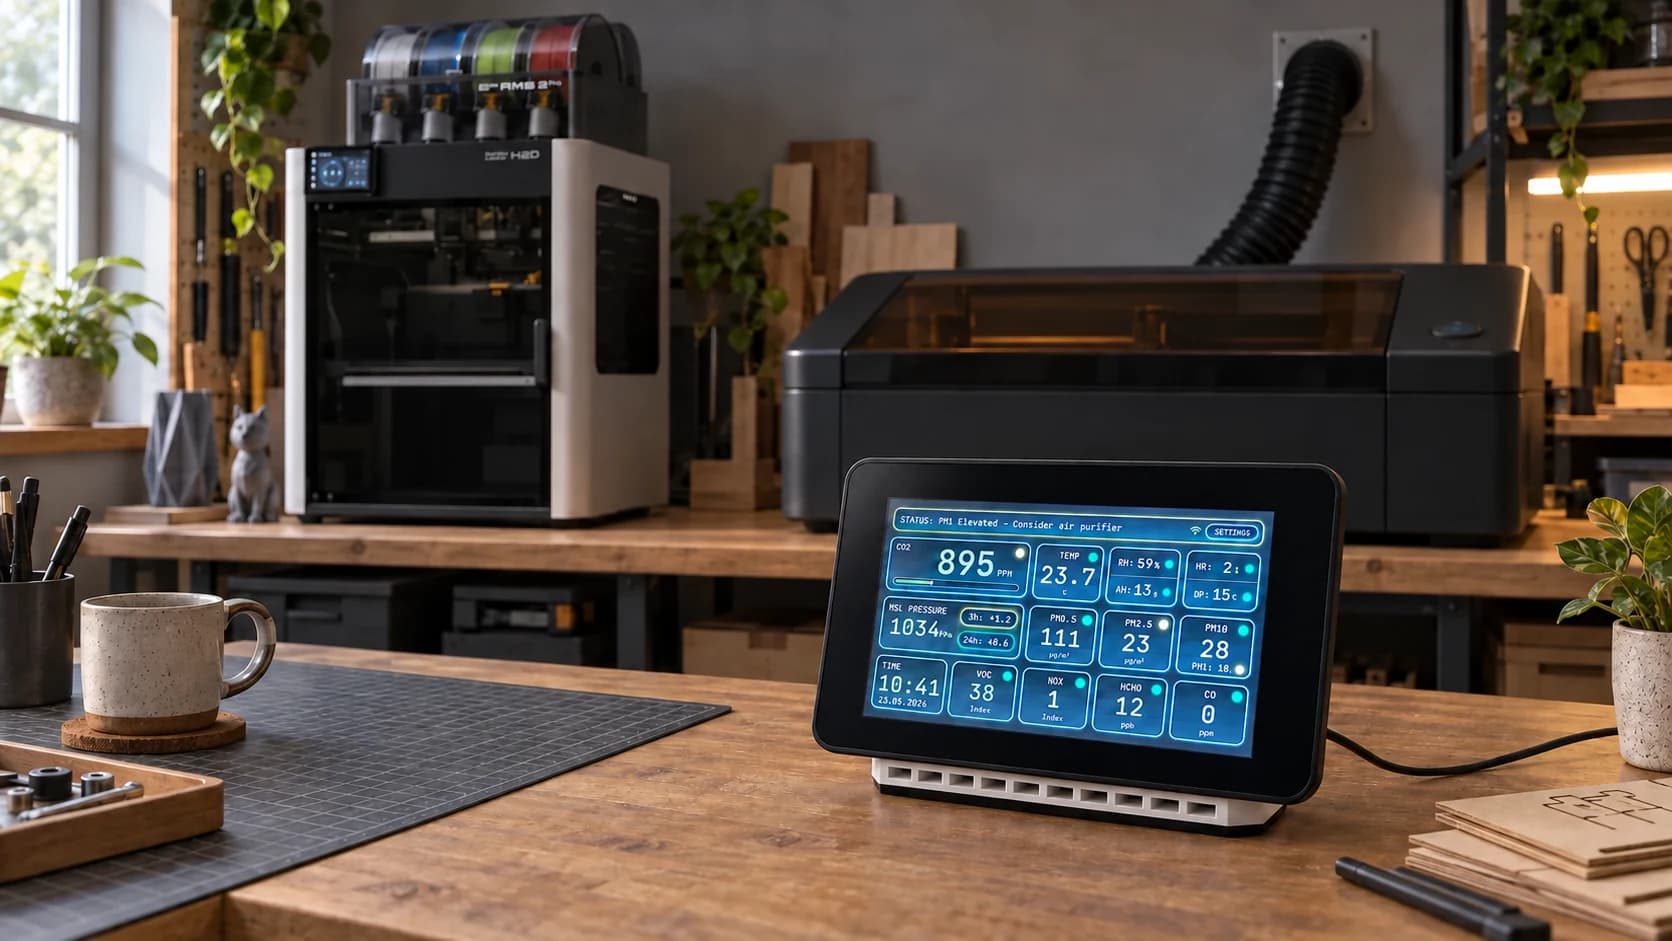
Di recente ho ordinato del compensato di ontano dall’Ucraina a un buon prezzo. Tagliandolo al laser, la lettura della formaldeide sullo schermo del mio Aura AQ è salita a 100–110 ppb. Con il compensato Bambu Lab che uso, resta intorno a 20–30 ppb, vicino a ciò che vedo normalmente nella stanza.
Le letture provenivano dal mio sensore DFRobot SFA40. Misura la formaldeide (HCHO) in ppb, parti per miliardo: una parte di gas per un miliardo di parti d’aria, in volume. Il valore più basso è la mia normale lettura ambientale, non una soglia di sicurezza.
Un buon prezzo è facile da confrontare. Capire cosa rilascia un pannello quando il laser lo attraversa è più difficile leggendo una scheda prodotto.
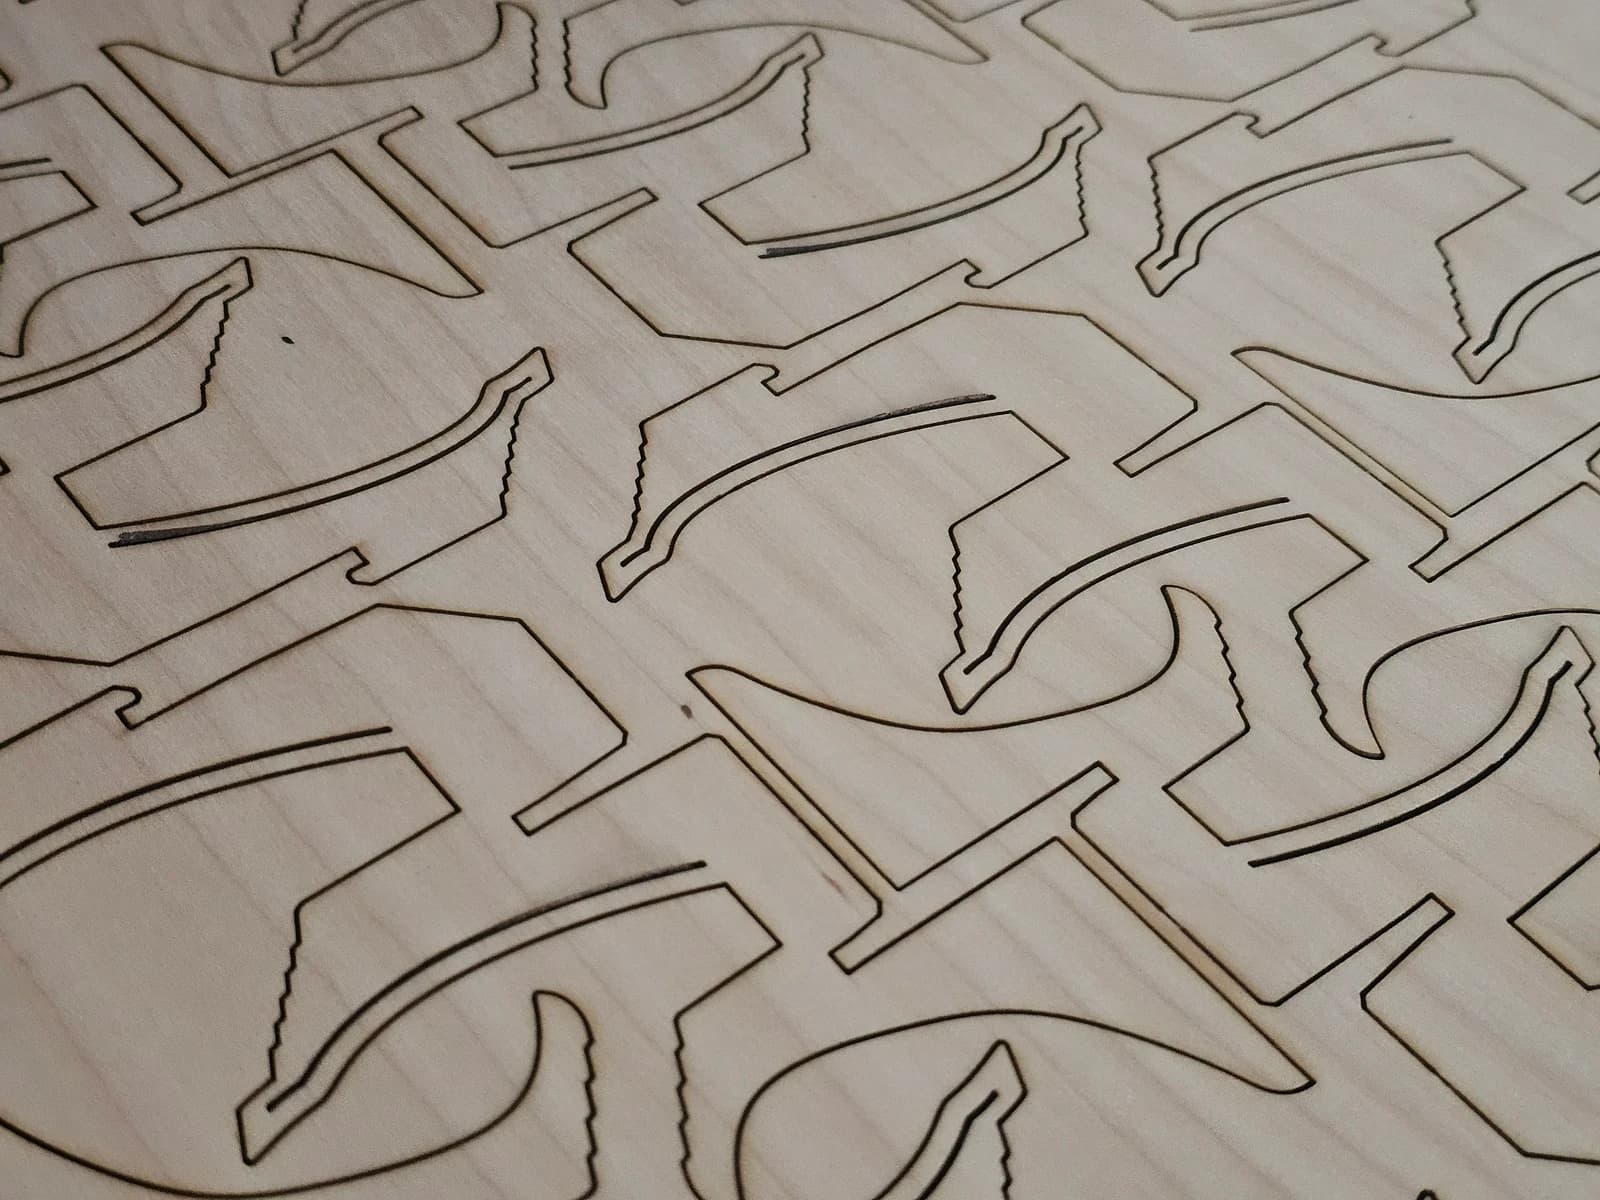
Il bordo tagliato è il risultato che possiamo ispezionare. Parte del materiale rimosso da quel bordo è diventata particelle e gas nell’aria. L’aspirazione deve portarli via prima che si diffondano nella stanza. Il monitor ci aiuta a vedere cosa arriva fino a lui, entro i limiti dei suoi sensori.
Il laser taglia anche la colla
«Compensato di ontano» dice qualcosa sul legno, molto meno su ciò che tiene insieme gli strati. Il compensato è un prodotto incollato e alcune resine usate nei pannelli di legno contengono formaldeide. Il laser attraversa insieme strati e adesivo. EPA: Plywood, adhesives and formaldehyde
Erano osservazioni in officina, non prove controllate sui pannelli. Non so quali adesivi contengano, quindi non posso attribuire l’aumento a una colla specifica.
Ho visto un contrasto simile con altri compensati. I pannelli Bambu Lab che ho usato causano aumenti di VOC molto inferiori rispetto al compensato senza marca dei negozi di materiali edili. Con questi pannelli anonimi ho visto anche picchi nella lettura della formaldeide. Composizione e idoneità al taglio laser meritano un posto accanto al prezzo tra i criteri d’acquisto.
Il problema va oltre il compensato. Lungo la linea di taglio, il materiale viene riscaldato abbastanza da decomporsi ed essere rimosso. Una parte entra nell’aria sotto forma di gas e minuscole particelle sospese. I VOC, composti organici volatili, sono un vasto gruppo di sostanze gassose; le letture PM descrivono la componente particellare. Un aumento dell’una non richiede un aumento altrettanto grande dell’altra.
Il cartone mette alla prova la nostra intuizione sui materiali familiari. In un esperimento con un laser CO₂ da banco ha prodotto concentrazioni di particelle superiori a quelle di legno, plastica e vetro testati. Legno e cartone hanno rilasciato anche VOC e monossido di carbonio. L’aspirazione ha ridotto del 61% la concentrazione massica media di particelle misurata nella macchina, senza eliminarle del tutto. Questa percentuale descrive la camera studiata, non promette un miglioramento equivalente in qualsiasi stanza. Anche questi materiali comuni richiedevano un’aspirazione efficace. Desktop laser emissions study
Ci sono buoni motivi per ridurre ciò che raggiunge l’aria che respiriamo. La formaldeide può irritare occhi, naso e gola. Altri VOC possono causare irritazione, mal di testa o nausea, secondo sostanza, concentrazione e durata dell’esposizione. Un aumento durante il taglio invita a verificare materiale e aspirazione. EPA on formaldehyde, EPA on VOC exposure
Il monossido di carbonio aggiunge un problema diverso: ostacola la capacità del sangue di trasportare ossigeno. È un gas distinto dalla CO₂ e richiede un sensore dedicato al CO; una lettura VOC non può sostituirlo. Health Canada on carbon monoxide
Il materiale va identificato prima del primo taglio. Una lastra trasparente, per esempio, non è necessariamente acrilico: il PVC può rilasciare cloruro di idrogeno durante la lavorazione laser e non deve essere tagliato così. Usate materiale identificato e approvato per l’attrezzatura. Il laser non può controllare per noi la descrizione del fornitore. MIT laser cutter guidance
Il grafico tranquillo accanto a una stampante PLA
In confronto, la mia esperienza con la stampa 3D sembra quasi priva di eventi. Stampo soprattutto PLA e non ho notato sul monitor la stessa risposta che vedo durante il taglio laser.
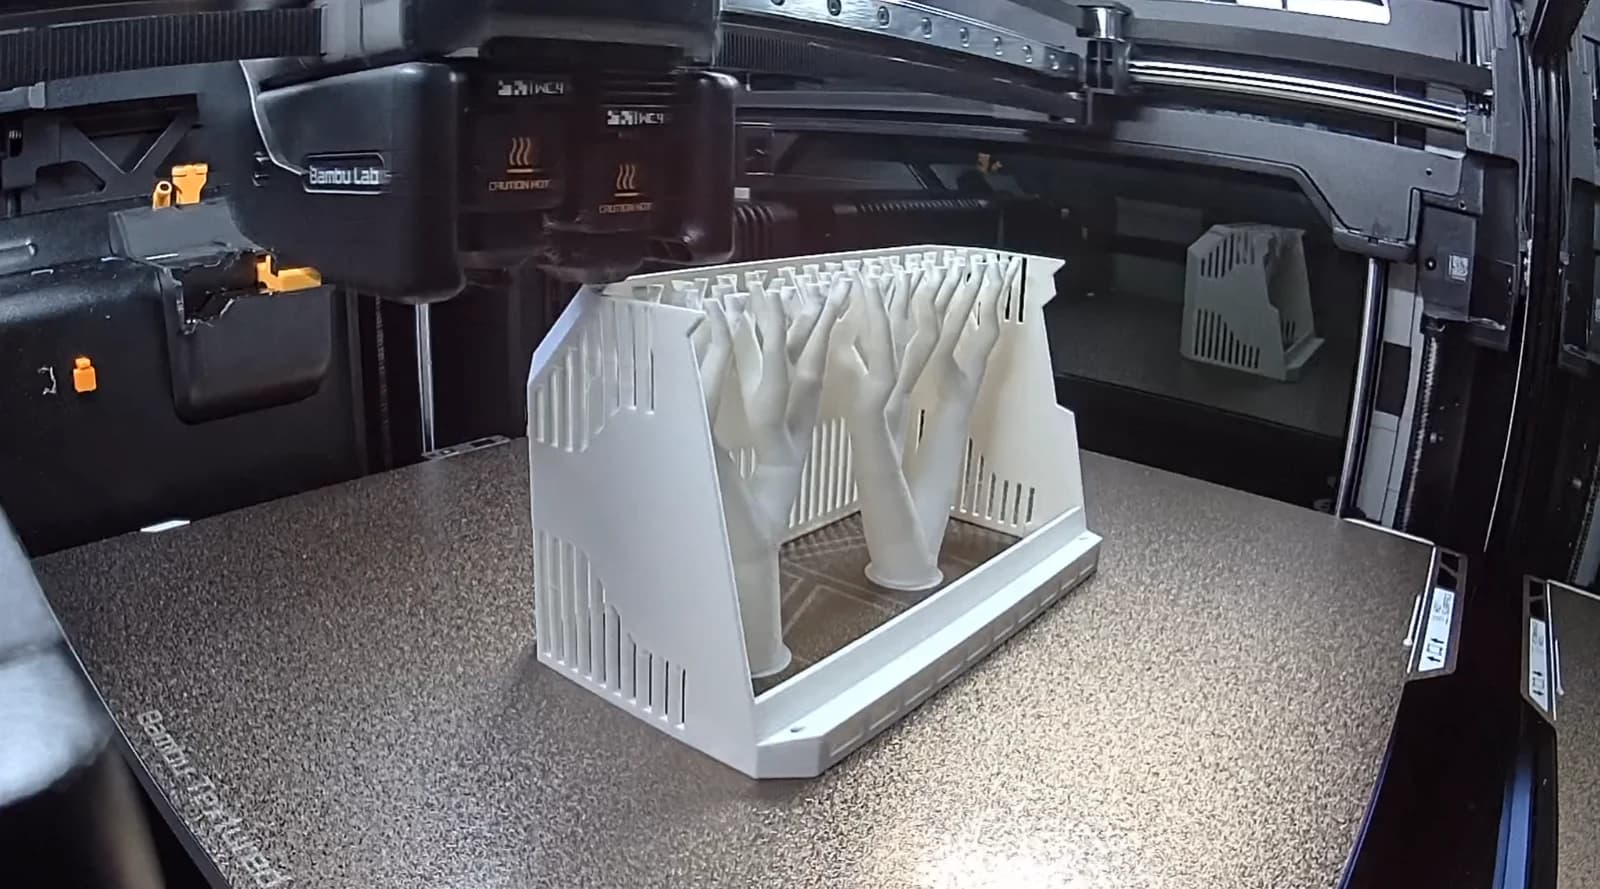
Per il PLA, o acido polilattico, ci sono risultati incoraggianti. In uno studio su diverse stampanti e filamenti, le configurazioni PLA testate emettevano molte meno particelle ultrafini di quelle con ABS, un’altra plastica usata nella stampa 3D. Entrambe rilasciavano comunque particelle e VOC. Filament printer emissions study
La temperatura dell’ugello può cambiare il quadro. In una configurazione PLA testata, passare da 230 a 240 °C ha causato un forte aumento della concentrazione misurata di particelle ultrafini. Per le vostre stampe, evitate calore non necessario e scegliete una temperatura adatta nell’intervallo raccomandato dal produttore del filamento. Nozzle temperature and particle emissions
Ma quel grafico tranquillo ha un’altra possibile spiegazione. Un sensore PM non vede tutte le particelle che una stampante può produrre.
Sul monitor, una lettura PM2.5 descrive la massa delle particelle in un volume d’aria. Non le conta. Immaginate due particelle sferiche dello stesso materiale, una con diametro dieci volte maggiore: quella più grande ha una massa mille volte superiore. Moltissime particelle piccole possono quindi contribuire poco alla lettura di massa.
La dimensione determina anche se il sensore può misurarle. Per le misure di massa PM, il SEN66 usato in Aura AQ specifica un intervallo dimensionale che inizia a 0,3 micrometri, cioè 300 nanometri. Le particelle ultrafini sono inferiori a 100 nanometri. Restano sotto quell’intervallo: questo sensore non può quindi contare le particelle ultrafini descritte nello studio sulla stampa. SEN6x datasheet, section 1.2
Il mio grafico tranquillo potrebbe riflettere basse concentrazioni che raggiungono il monitor, particelle fuori dal suo intervallo di misura, oppure entrambe. La sola osservazione non permette di distinguerle.
Le particelle inalate possono penetrare in profondità nei polmoni, irritare le vie respiratorie e aggravare l’asma. È un motivo per prevedere ventilazione nella postazione di stampa anche quando l’aria sembra limpida. EPA on particle pollution
Inoltre scelgo produttori di PLA di cui mi fido ed evito alternative più economiche. Non ho confrontato le letture della qualità dell’aria tra marche di PLA.
La macchina si ferma, l’aria continua a muoversi
Con il laser vedo aumenti di VOC, a volte una lettura più alta di formaldeide e un aumento minore di PM. La risposta sembra particolarmente evidente quando il laser CO₂ taglia acrilico. Anche la fine del taglio merita attenzione.
In uno studio sul taglio dell’acrilico, l’aspirazione manteneva il metacrilato di metile gassoso vicino alla concentrazione minima rilevabile dallo strumento. L’acrilico comune, PMMA, può rilasciare questo composto quando si decompone con il calore. Aprire il coperchio liberava comunque particelle, comprese quelle ultrafini. Acrylic laser-cutting study
È facile pensare all’involucro come a una scatola che contiene il pezzo finito. Contiene anche aria. Sollevare il coperchio cambia il modo in cui quell’aria si mescola con quella della stanza.
Attendere prima di aprire dà all’aspirazione il tempo di rimuovere ciò che resta all’interno. Non esiste un’attesa adatta a ogni macchina, e un monitor in un altro punto della stanza non può dire che l’aria nell’involucro sia stata sufficientemente ricambiata.
La stampa a resina porta l’idea oltre. La barra raggiunge il 100%, ma il lavoro passa alla stazione di lavaggio. Un pezzo bagnato di alcol isopropilico deve ancora asciugare, e il solvente che lascia la superficie entra nell’aria come vapore.
In uno studio sull’intero processo di stampa a resina, le concentrazioni totali di VOC più alte sono state misurate durante lavaggio e asciugatura con alcol isopropilico, sopra quelle della fase di stampa. Resin-printing workflow study
Prevedete un’aspirazione adeguata anche per lavaggio e asciugatura, e chiudete i contenitori di solvente tra un uso e l’altro. La resina non indurita può irritare la pelle o causare sensibilizzazione, una risposta allergica che si sviluppa dopo l’esposizione. Seguite le schede di sicurezza di resina e solvente per manipolazione e protezione. NIOSH 3D-printing guidance
Evacuare l’aria dall’involucro, lavare il pezzo e chiudere la bottiglia di solvente fanno parte del completamento del lavoro.
Date alle emissioni una via d’uscita
Seguire il materiale fin dentro l’aria aiuta a capire l’aspirazione. L’obiettivo è raccogliere le emissioni vicino al punto in cui nascono, prima che si diffondano nello spazio di lavoro.
In una macchina chiusa, l’aria della stanza entra nell’involucro e trasporta i contaminanti verso lo scarico. Il ventilatore ha bisogno di aria di reintegro, e la sua prestazione installata dipende da condotti, curve e filtri. Verificate il flusso con il metodo previsto dal sistema. Seguite il condotto fino all’uscita: l’aria espulsa non deve rientrare da finestre o prese d’aria né esporre altre persone. HSE guidance on local extraction
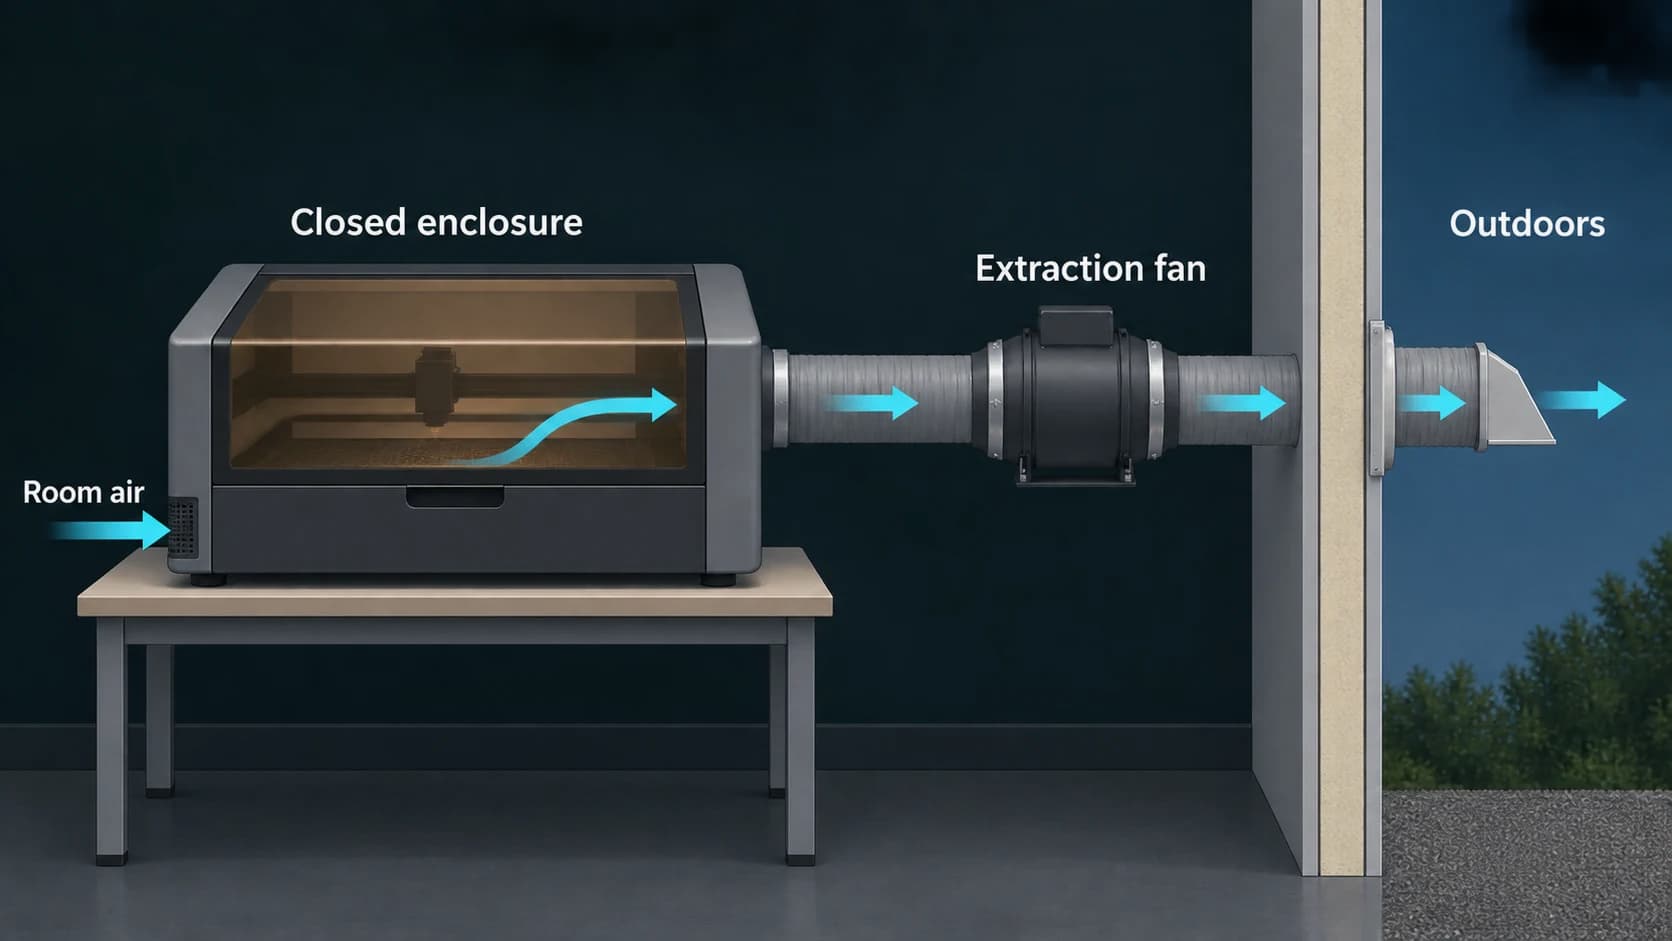
Un ventilatore che soffia attraverso la stanza può spostare le emissioni davanti al banco. L’aspirazione alla fonte cerca di intercettarle prima. La ventilazione generale aiuta il ricambio d’aria, ma da sola non dimostra che le emissioni della macchina vengano catturate.
La filtrazione ci riporta alle particelle minuscole che il monitor può non rilevare. Un filtro HEPA può catturare particelle sotto 0,3 micrometri; quel valore noto non indica fori attraverso cui sfugge tutto ciò che è più piccolo. Le molecole d’aria urtano le particelle molto piccole, aumentando la possibilità che incontrino una fibra e vi aderiscano. È la diffusione. Rilevare e catturare una particella sono compiti diversi: il limite inferiore di misura di un sensore non stabilisce quello di cattura di un filtro. EPA on HEPA filters, EPA filtration research
I gas richiedono mezzi filtranti adeguati. Il carbone attivo trattiene alcuni gas sulla sua ampia superficie interna tramite adsorbimento. La capacità è finita e i composti vengono trattenuti in modo diverso. Il mezzo deve essere adatto ai contaminanti e sostituito secondo necessità.
La formaldeide è un motivo per guardare oltre la parola «carbone» sull’etichetta. Il normale carbone attivo non è particolarmente efficace contro di essa. Per HCHO, cercate mezzi con prestazioni documentate per quel gas; un sottile foglio di carbone non ne garantisce la rimozione. EPA technical guide to air cleaners
Questo conta soprattutto quando l’aspiratore rimanda l’aria nella stanza. Tutto ciò che non rimuove ritorna con essa. Verificate cosa è progettato per controllare il sistema completo e mantenetelo secondo le indicazioni: «HEPA e carbone» non dimostra da solo l’idoneità a un particolare processo laser o di stampa. HSE review of recirculating extraction
Leggete il grafico insieme al lavoro
Con il compensato, il valore HCHO più alto compariva durante il taglio. Per indagare un cambiamento del genere, partite da ciò che accadeva nella stanza.
Tenete il monitor in una posizione costante dove lavorate. Annotate materiale, impostazioni, inizio e fine e apertura dell’involucro. Per la resina, includete lavaggio e asciugatura. Un monitor dentro la macchina o in una corrente d’aria fresca descrive condizioni diverse da uno accanto al banco. Guida al posizionamento del monitor
Cercate variazioni che si ripetano negli stessi momenti. Un aumento durante il taglio invita a controllare la cattura durante il funzionamento; uno all’apertura indirizza verso la procedura di evacuazione. Questi schemi suggeriscono domande da approfondire con il fornitore. Osservate con aspirazione e altre protezioni attive e sorvegliate il laser in funzione. MIT laser cutter guidance
Conta anche il significato dei numeri. Un VOC Index di 100 indica il fondo appreso dal sensore, non 100 ppb di un gas specifico. Non identifica singole sostanze e il riferimento si adatta. Un valore familiare durante un’esposizione prolungata non prova quindi il ritorno alle condizioni iniziali. Sensirion's VOC Index explanation
Per HCHO, Sensirion specifica per SFA40 una precisione tipica di ±20 ppb o ±20% della lettura, scegliendo il valore maggiore, per formaldeide in aria altrimenti pulita e in condizioni di prova definite. Le letture del compensato sono utili osservazioni, ma non stabiliscono un rapporto esatto tra le emissioni dei pannelli. SFA40 datasheet, section 1.1
La CO₂ dà informazioni sulla ventilazione quando le persone ne sono la fonte principale, ma un solvente può evaporare senza un aumento corrispondente di CO₂. HSE on CO₂ monitoring
Aura AQ può affiancare queste annotazioni con letture ambientali di PM, VOC Index e CO₂, più HCHO attraverso il sensore opzionale. Identificare miscele di gas o contare particelle ultrafini richiede strumenti adatti. Le sole letture della stanza non possono stabilire che l’officina sia sicura.
Continuare a costruire
Questo non significa rinunciare al taglio laser in casa, e tanto meno alla stampa 3D. Significa dedicare a materiali, aspirazione e ventilazione la stessa attenzione riservata alla macchina. Lo spazio deve essere adatto al processo, i filtri richiedono manutenzione e l’attrezzatura va usata e sorvegliata come previsto dal produttore.
Con il compensato di ontano ho ottenuto un prezzo interessante e una lettura HCHO durante il taglio molto più alta di quella delle lastre Bambu Lab. Non ne so ancora abbastanza per spiegare la differenza. Ma al prossimo acquisto avrò domande utili oltre al prezzo e al legno: cosa tiene insieme gli strati, è previsto per il laser e l’aspirazione può gestire il lavoro?
Dedichiamo molta attenzione agli oggetti che realizziamo. Anche l’aria che li circonda ne merita una parte.