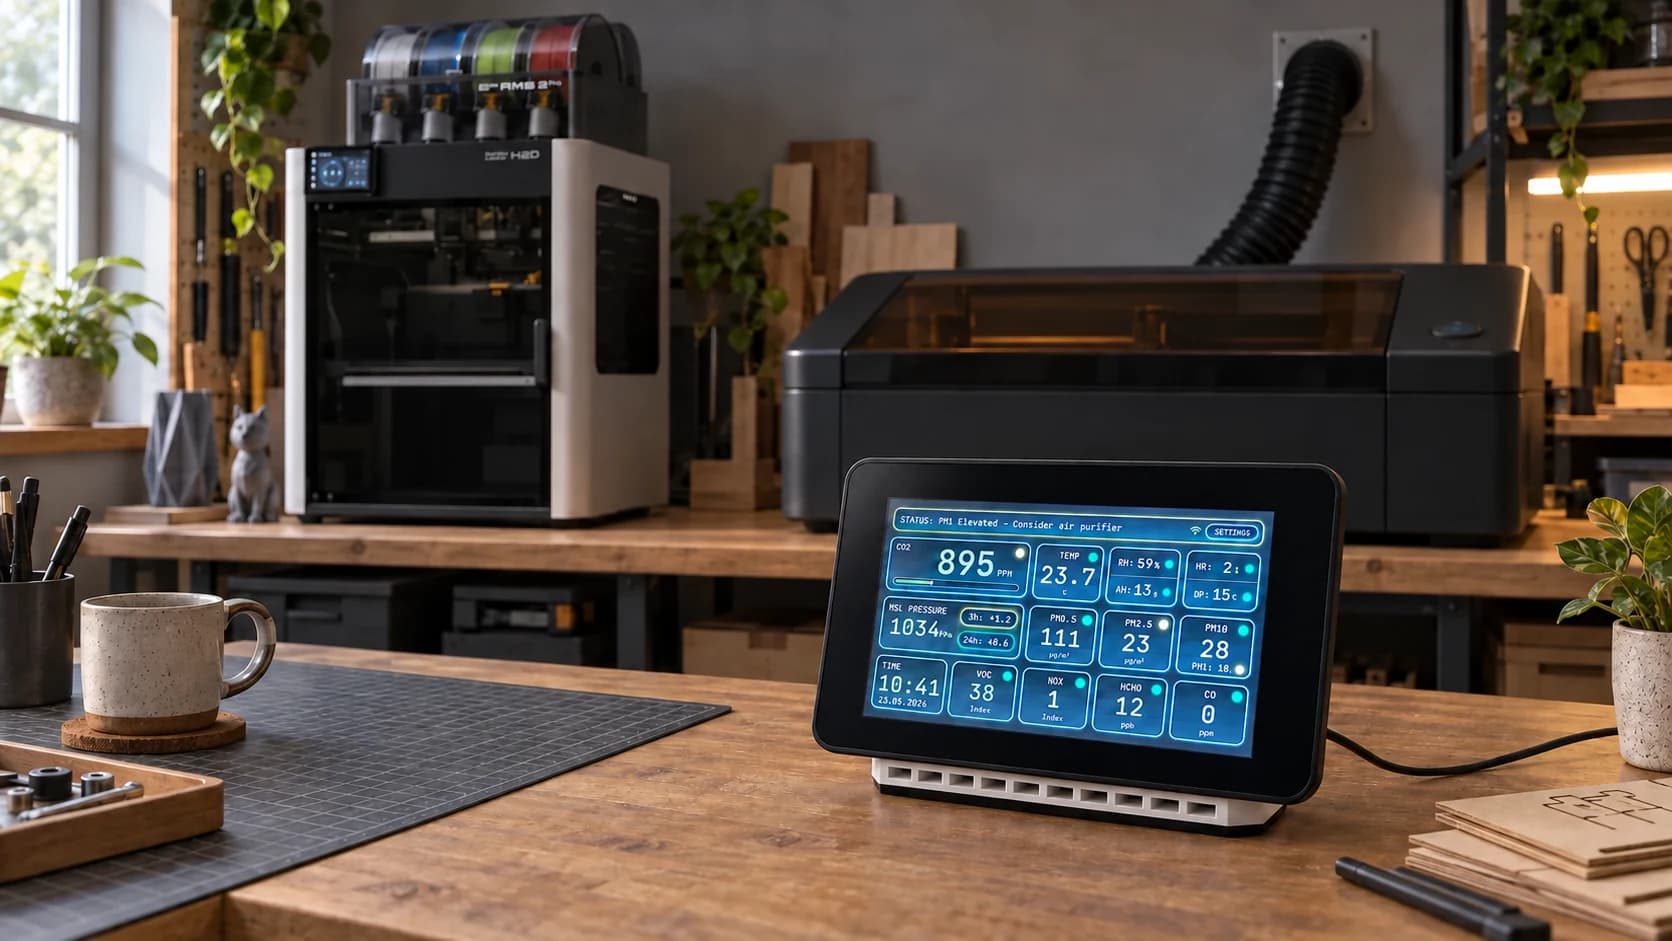
Niedawno zamówiłem sklejkę olchową z Ukrainy w dobrej cenie. Podczas cięcia laserem odczyt formaldehydu na ekranie mojego Aura AQ wzrósł do 100–110 ppb. Przy sklejce Bambu Lab, której używam, utrzymuje się na poziomie około 20–30 ppb, blisko tego, co zwykle widzę w pomieszczeniu.
Odczyty pochodziły z mojego czujnika DFRobot SFA40. Podaje formaldehyd (HCHO) w ppb, czyli częściach na miliard: jedna część gazu na miliard części powietrza, objętościowo. Niższa wartość to mój zwykły odczyt w pokoju, a nie próg bezpieczeństwa.
Dobrą cenę łatwo porównać. Trudniej znaleźć w opisie produktu informację o tym, co płyta uwalnia, gdy przecina ją laser.
Krawędź cięcia to efekt, który możemy obejrzeć. Część usuniętego tam materiału stała się jednak cząstkami i gazami w powietrzu. Odciąg musi je usunąć, zanim rozprzestrzenią się po pomieszczeniu. Monitor pomaga zauważyć to, co do niego dociera, w granicach możliwości jego czujników.
Laser przecina również klej
„Sklejka olchowa” mówi coś o drewnie, ale znacznie mniej o tym, co łączy warstwy. Sklejka jest produktem klejonym, a niektóre żywice stosowane w płytach drewnopochodnych zawierają formaldehyd. Laser przecina warstwy razem z klejem. EPA: Plywood, adhesives and formaldehyde
Były to obserwacje w warsztacie, nie kontrolowane badania płyt. Nie wiem, jakie kleje zawierają, więc nie mogę przypisać wzrostu konkretnemu klejowi.
Podobną różnicę widziałem przy innych sklejkach. Używane przeze mnie płyty Bambu Lab powodują znacznie mniejsze wzrosty VOC niż sklejka nieznanych producentów ze sklepów budowlanych. Przy tych nieoznaczonych płytach widziałem również skoki odczytu formaldehydu. Skład i przydatność do cięcia laserem zasługują na miejsce obok ceny na liście kryteriów zakupu.
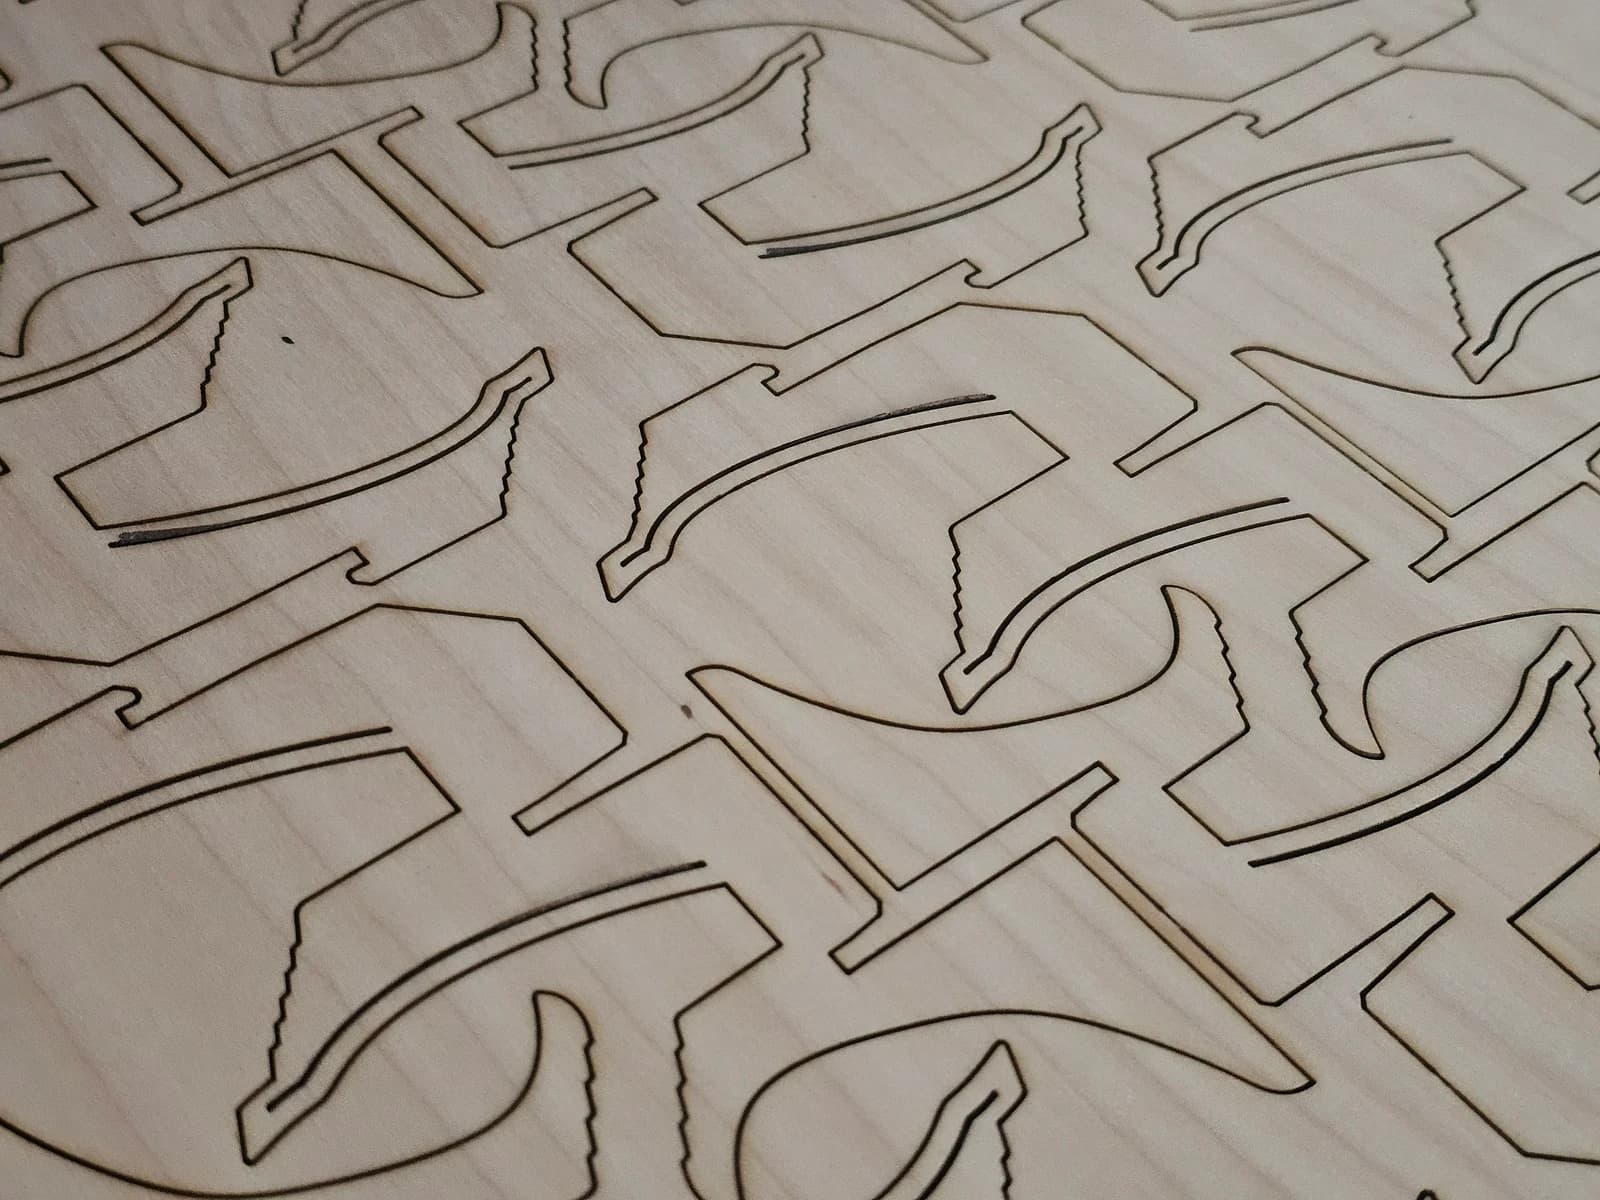
Sprawa wykracza poza sklejkę. Wzdłuż linii cięcia materiał nagrzewa się na tyle, by ulec rozkładowi i zostać usuniętym. Część trafia do powietrza jako gazy i drobne zawieszone cząstki. VOC, lotne związki organiczne, to szeroka grupa gazowych substancji; odczyty PM opisują cząstki. Wzrost jednego wskazania nie musi oznaczać równie dużego wzrostu drugiego.
Karton sprawdza naszą intuicję dotyczącą znajomych materiałów. W eksperymencie z biurkowym laserem CO₂ wytwarzał wyższe stężenia cząstek niż badane drewno, tworzywo i szkło. Drewno oraz karton uwalniały też VOC i tlenek węgla. Odciąg obniżył średnie zmierzone stężenie masowe cząstek wewnątrz maszyny o 61%, ale nie usunął ich całkowicie. Ten procent dotyczy badanej komory, a nie obietnicy poprawy w dowolnym pokoju. Nawet te codzienne materiały wymagały skutecznego odciągu. Desktop laser emissions study
Warto ograniczać to, co dociera do strefy oddychania. Formaldehyd może podrażniać oczy, nos i gardło. Inne VOC mogą powodować podrażnienia, bóle głowy lub nudności zależnie od substancji, stężenia i czasu narażenia. Wzrost podczas cięcia to powód, by sprawdzić materiał i odciąg. EPA on formaldehyde, EPA on VOC exposure
Tlenek węgla niesie inne zagrożenie: utrudnia krwi transport tlenu. To inny gaz niż CO₂ i wymaga osobnego czujnika CO; odczyt VOC go nie zastąpi. Health Canada on carbon monoxide
Materiał trzeba zidentyfikować przed pierwszym cięciem. Przezroczysta płyta nie musi być akrylem: PVC podczas obróbki laserowej może uwalniać chlorowodór i nie wolno go ciąć laserem. Używaj zidentyfikowanego materiału dopuszczonego do danego urządzenia. Laser nie sprawdzi za nas opisu dostawcy. MIT laser cutter guidance
Spokojny wykres przy drukarce PLA
Na tym tle moje doświadczenia z drukiem 3D wydają się niemal bez wydarzeń. Drukuję głównie z PLA i nie zauważyłem na monitorze takiej reakcji jak podczas cięcia laserem.
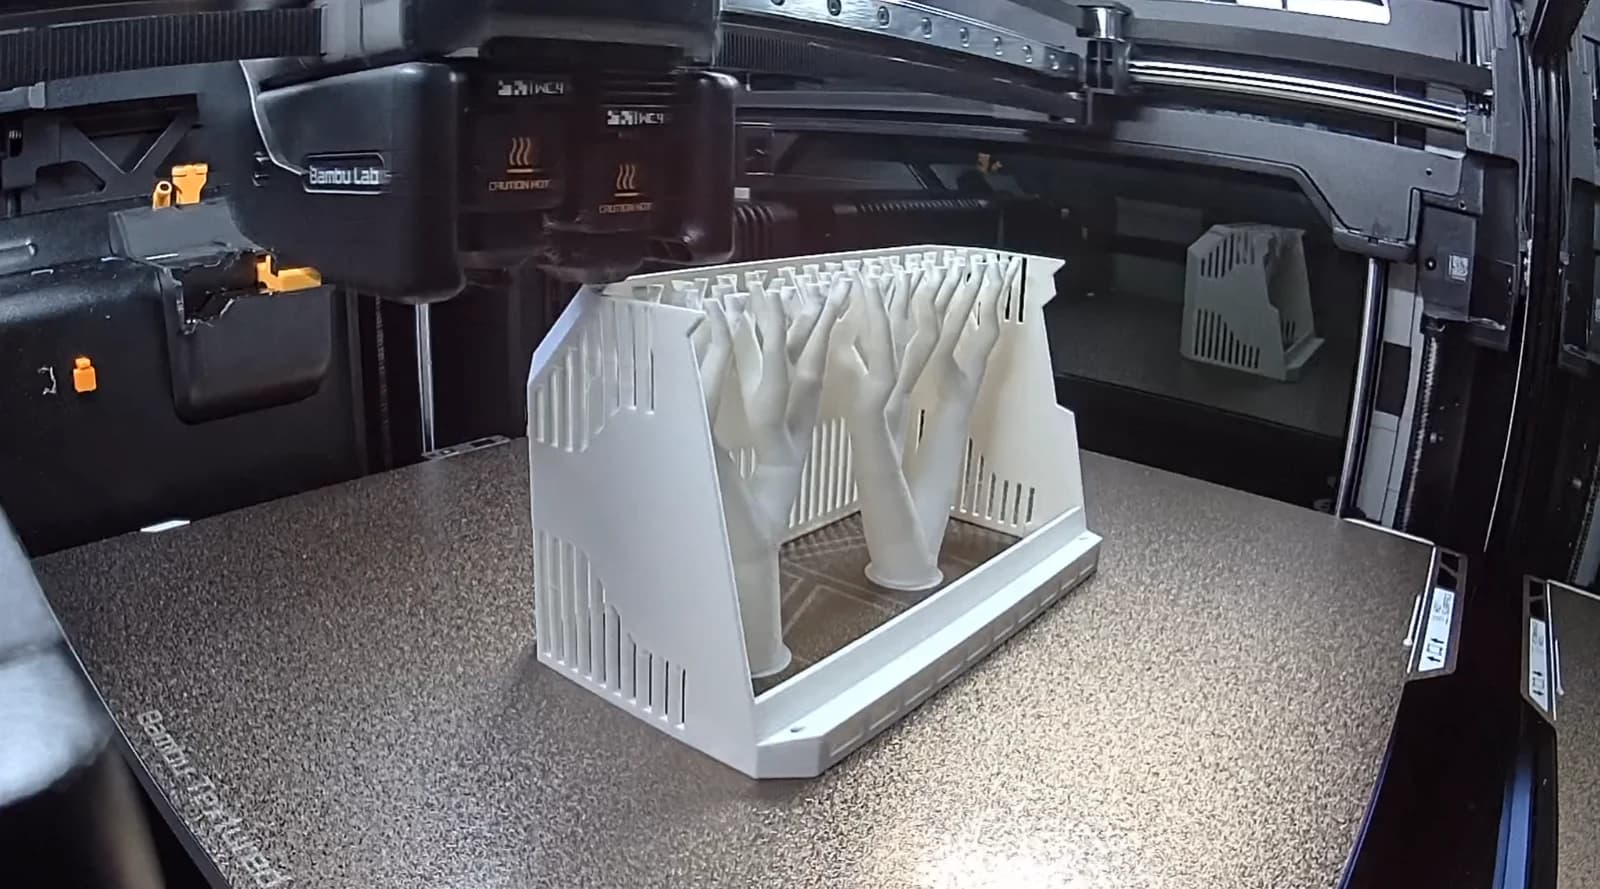
Dla PLA, czyli polilaktydu, są zachęcające wyniki. W badaniu kilku drukarek i filamentów testowane konfiguracje PLA emitowały znacznie mniej cząstek ultradrobnych niż konfiguracje z ABS, innym tworzywem do druku 3D. Obie nadal uwalniały cząstki i VOC. Filament printer emissions study
Temperatura dyszy może zmienić ten obraz. W jednej z badanych konfiguracji PLA podniesienie jej z 230 do 240 °C spowodowało gwałtowny wzrost zmierzonego stężenia cząstek ultradrobnych. Unikaj niepotrzebnie wysokiej temperatury i dobieraj ją w zakresie zalecanym przez producenta filamentu. Nozzle temperature and particle emissions
Spokojny wykres ma jednak jeszcze jedno możliwe wyjaśnienie. Czujnik PM nie widzi wszystkich cząstek, które może wytwarzać drukarka.
Odczyt PM2.5 na monitorze opisuje masę cząstek w określonej objętości powietrza. Nie jest ich liczbą. Wyobraź sobie dwie kuliste cząstki tego samego materiału, jedną o dziesięciokrotnie większej średnicy: większa ma tysiąc razy większą masę. Wiele bardzo małych cząstek może więc niewiele wnosić do wyniku masowego.
Rozmiar decyduje również, czy czujnik w ogóle może je mierzyć. Dla wyników masowych PM zastosowany w Aura AQ SEN66 podaje zakres rozmiarów od 0,3 mikrometra, czyli 300 nanometrów. Cząstki ultradrobne mają mniej niż 100 nanometrów. Leżą poniżej tego zakresu, więc czujnik nie może policzyć cząstek ultradrobnych omawianych w badaniu druku. SEN6x datasheet, section 1.2
Mój spokojny wykres może oznaczać małe stężenia docierające do monitora, cząstki poza jego zakresem pomiarowym albo obie rzeczy. Sama obserwacja nie pozwala tego rozdzielić.
Wdychane cząstki mogą docierać głęboko do płuc, podrażniać drogi oddechowe i nasilać astmę. To powód, by uwzględnić wentylację przy organizacji druku, nawet gdy powietrze wygląda na czyste. EPA on particle pollution
Wybieram też producentów PLA, którym ufam, i unikam tańszych zamienników. Nie porównywałem odczytów jakości powietrza między markami PLA.
Maszyna staje, powietrze nadal się porusza
Przy laserze widzę wzrosty VOC, czasem wyższy formaldehyd oraz mniejszy wzrost PM. Reakcja wydaje się szczególnie widoczna, gdy laser CO₂ tnie akryl. Koniec cięcia to kolejny moment wart uwagi.
W badaniu cięcia akrylu odciąg utrzymywał gazowy metakrylan metylu blisko najmniejszego stężenia wykrywanego przez przyrząd. Popularny akryl, PMMA, może uwalniać ten związek podczas rozkładu termicznego. Otwarcie pokrywy nadal uwalniało jednak cząstki, w tym ultradrobne. Acrylic laser-cutting study
Łatwo traktować obudowę jak pudełko z gotową częścią. Jest w niej również powietrze. Podniesienie pokrywy zmienia sposób, w jaki miesza się ono z powietrzem w pokoju.
Odczekanie przed otwarciem daje odciągowi czas na usunięcie tego, co pozostało w środku. Nie ma jednego czasu pasującego do każdej maszyny. Monitor w innym miejscu pokoju nie powie też, czy powietrze w obudowie zostało już dostatecznie oczyszczone.
Druk z żywicy rozwija tę samą myśl. Pasek postępu osiąga 100%, ale praca przenosi się do myjki. Część mokra od alkoholu izopropylowego musi jeszcze wyschnąć, a rozpuszczalnik opuszczający jej powierzchnię trafia do powietrza jako para.
W badaniu procesu druku z żywicy najwyższe całkowite stężenia VOC zmierzono podczas mycia i suszenia z użyciem alkoholu izopropylowego, powyżej wartości z samego drukowania. Resin-printing workflow study
Zapewnij odpowiedni odciąg także w miejscu mycia i suszenia, a pojemniki z rozpuszczalnikiem zamykaj między użyciami. Nieutwardzona żywica może podrażniać skórę lub wywoływać uczulenie, reakcję alergiczną rozwijającą się po narażeniu. Stosuj zasady obchodzenia się z materiałami i ochrony z kart charakterystyki żywicy oraz rozpuszczalnika. NIOSH 3D-printing guidance
Oczyszczenie powietrza w obudowie, umycie wydruku i zamknięcie butelki rozpuszczalnika też należą do kończenia pracy.
Zapewnij emisjom drogę na zewnątrz
Gdy prześledzimy drogę materiału do powietrza, łatwiej zrozumieć odciąg. Chodzi o wychwycenie emisji blisko miejsca powstawania, zanim rozproszą się w przestrzeni pracy.
W zamkniętej maszynie powietrze z pokoju wchodzi do obudowy i niesie zanieczyszczenia ku wylotowi. Wentylator potrzebuje dopływu powietrza uzupełniającego, a jego wydajność po montażu zależy od przewodów, kolan i filtrów. Sprawdzaj przepływ metodą przewidzianą dla systemu. Prześledź też przewód aż do wyrzutu: usuwane powietrze nie powinno wracać przez okno lub czerpnię ani narażać innych osób. HSE guidance on local extraction
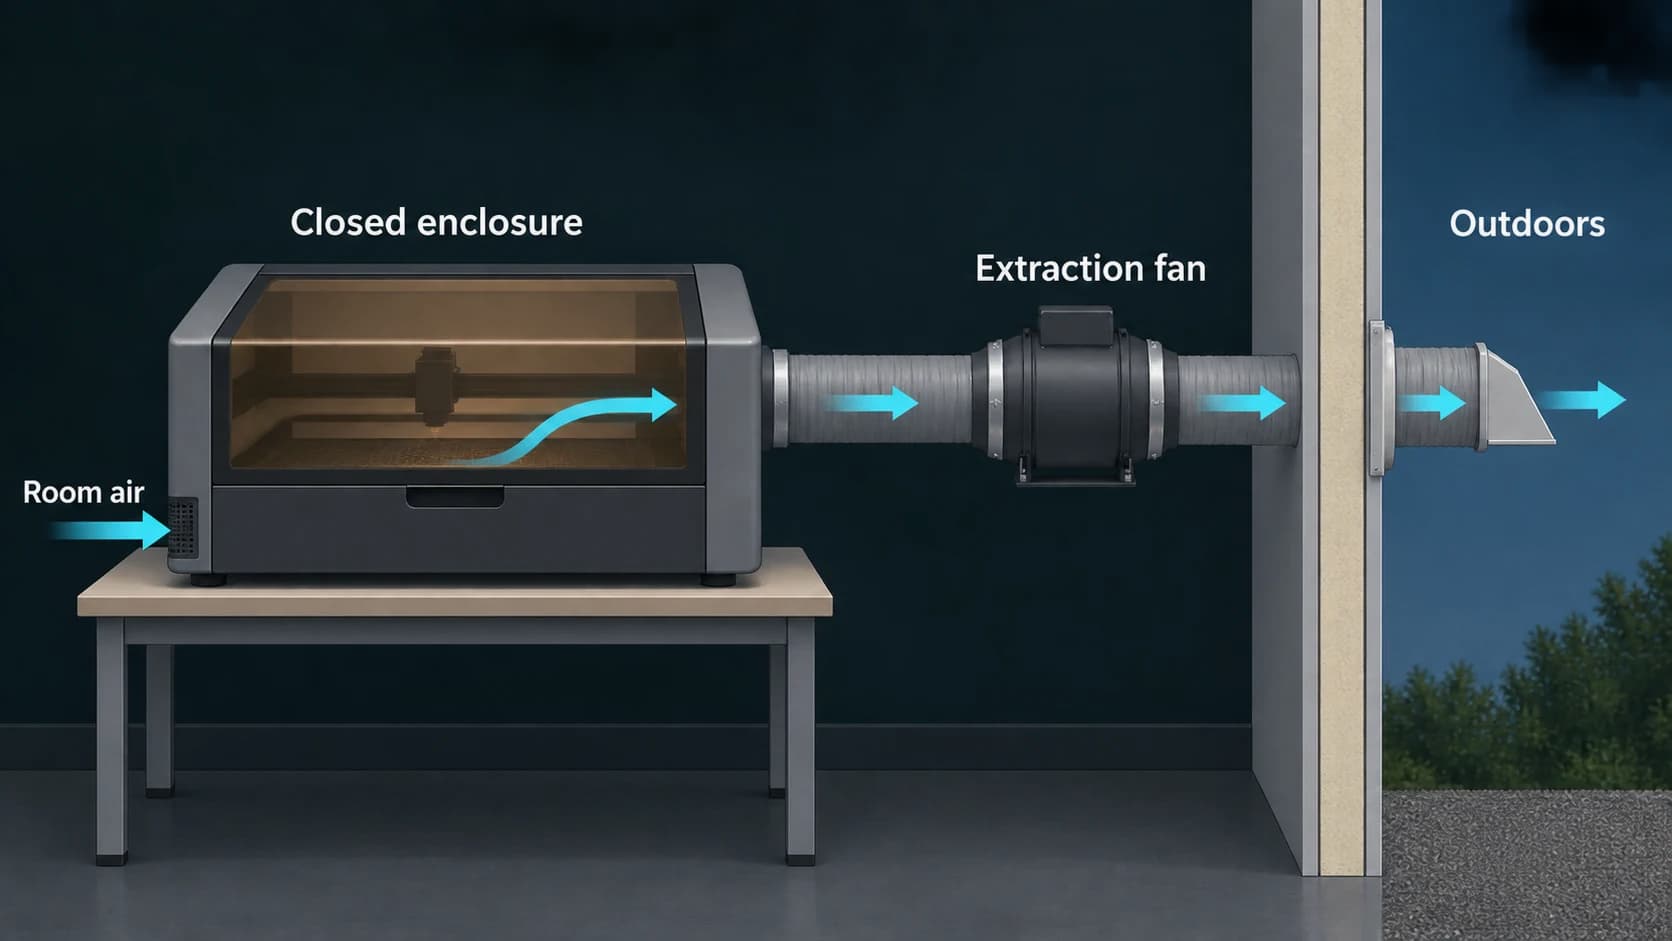
Wentylator dmuchający przez pokój może przenieść emisje obok stołu roboczego. Odciąg u źródła próbuje je przechwycić wcześniej. Wentylacja ogólna pomaga wymieniać powietrze, lecz sama nie dowodzi, że emisje maszyny są wychwytywane.
Filtracja wraca do drobnych cząstek, których monitor może nie zauważyć. Filtr HEPA potrafi zatrzymywać cząstki mniejsze niż 0,3 mikrometra; ta znana wartość nie oznacza otworów przepuszczających wszystko mniejsze. Cząsteczki powietrza uderzają w bardzo małe cząstki, zwiększając szansę ich kontaktu z włóknem filtra i pozostania na nim. To dyfuzja. Wykrywanie i wychwytywanie to różne zadania: dolna granica pomiaru czujnika nie wyznacza dolnej granicy zatrzymywania przez filtr. EPA on HEPA filters, EPA filtration research
Gazy wymagają odpowiednich mediów filtracyjnych. Węgiel aktywny wiąże niektóre gazy na swojej dużej powierzchni wewnętrznej w procesie adsorpcji. Jego pojemność jest ograniczona, a związki są zatrzymywane z różną skutecznością. Medium musi pasować do zanieczyszczeń i być wymieniane według potrzeb.
Formaldehyd pokazuje, dlaczego warto czytać więcej niż samo słowo „węgiel” na etykiecie. Zwykły węgiel aktywny nie jest szczególnie skuteczny wobec niego. Dla HCHO szukaj mediów z udokumentowaną skutecznością dla tego gazu; cienka mata węglowa sama nie gwarantuje usuwania. EPA technical guide to air cleaners
To szczególnie ważne, gdy odciąg oddaje powietrze do pomieszczenia. Wszystko, czego nie usunie, wraca razem z nim. Sprawdź, do jakich zanieczyszczeń przeznaczony jest cały system, i dbaj o konserwację. Same słowa „HEPA i węgiel” nie dowodzą przydatności do konkretnego procesu laserowego lub drukowania. HSE review of recirculating extraction
Czytaj wykres razem z przebiegiem pracy
Przy sklejce wyższy HCHO pojawiał się podczas cięcia. Aby zbadać taką zmianę, zacznij od tego, co działo się w pomieszczeniu.
Trzymaj monitor w stałym miejscu tam, gdzie pracujesz. Zapisuj materiał, ustawienia, początek i koniec pracy oraz moment otwarcia obudowy. Przy żywicy uwzględnij mycie i suszenie. Monitor wewnątrz maszyny lub w strumieniu świeżego powietrza opisuje inne warunki niż ten przy stole. Poradnik ustawienia monitora
Szukaj powtarzalnych zależności czasowych. Wzrost podczas cięcia zachęca do sprawdzenia wychwytywania w czasie pracy; wzrost przy otwarciu kieruje uwagę na wcześniejsze oczyszczanie obudowy. To pytania do zbadania z dostawcą sprzętu. Obserwuj przy działającym odciągu i innych zabezpieczeniach, a pracującego lasera nie zostawiaj bez nadzoru. MIT laser cutter guidance
Ważne jest też znaczenie liczb. VOC Index równy 100 oznacza tło wyuczone przez czujnik, a nie 100 ppb konkretnego gazu. Nie identyfikuje poszczególnych substancji, a jego punkt odniesienia się dostosowuje. Znajoma wartość podczas długotrwałego narażenia nie dowodzi więc powrotu do pierwotnych warunków. Sensirion's VOC Index explanation
Dla HCHO Sensirion podaje typową dokładność SFA40 ±20 ppb lub ±20% odczytu, zależnie od tego, która wartość jest większa, dla formaldehydu w powietrzu bez innych zanieczyszczeń i w określonych warunkach testowych. Odczyty ze sklejką są przydatnymi obserwacjami, ale nie pozwalają ustalić dokładnego stosunku emisji obu płyt. SFA40 datasheet, section 1.1
CO₂ daje kontekst wentylacyjny, gdy głównym źródłem są ludzie. Rozpuszczalnik może jednak parować bez odpowiadającego mu wzrostu CO₂. HSE on CO₂ monitoring
Aura AQ może uzupełniać notatki o pokojowe odczyty PM, VOC Index i CO₂ oraz HCHO z opcjonalnego czujnika. Identyfikacja mieszanin gazów lub liczenie cząstek ultradrobnych wymaga odpowiednich przyrządów. Same odczyty z pokoju nie pozwalają stwierdzić, że warsztat jest bezpieczny.
Nadal twórzmy
Nie oznacza to rezygnacji z cięcia laserem w domu, a tym bardziej z druku 3D. Chodzi o poświęcenie materiałom, odciągowi i wentylacji takiej samej uwagi jak maszynie. Miejsce musi odpowiadać procesowi, filtry wymagają konserwacji, a urządzenie nadal trzeba obsługiwać i nadzorować zgodnie z wymaganiami producenta.
Przy sklejce olchowej dostałem atrakcyjną cenę i znacznie wyższy HCHO podczas cięcia niż przy płytach Bambu Lab. Nie wiem jeszcze dość, by wyjaśnić różnicę. Przy kolejnym zakupie mam jednak pytania wykraczające poza cenę i gatunek drewna: co łączy warstwy, czy materiał jest przeznaczony do lasera i czy odciąg poradzi sobie z pracą?
Dużo myślimy o przedmiotach, które tworzymy. Powietrze wokół nich zasługuje na część tej uwagi.